Makine uyumluluğu yalnızca makine markası veya modeliyle belirlenmez. Aday bir ısıl yapışmalı alüminyum folyo bant, üretim hattındaki gerçek arayüz sıcaklığı, bekleme süresi, basınç, astar çıkarma sırası ve ağ işleme açısından kontrol edilmelidir. Bu kılavuz, evrensel bir makine löyletesi veya aktivasyon sıcaklığı varsaymadan pratik bir yeterlilik yaklaşımı sağlar.
Isıl yapıştırma bandı, ürüne özel aktivasyon koşulları, astar kullanımı ve ağ stabilitesi, amaçlanan üretim koşulları altında gerçek ekipman tarafından korunabildiğinde bir üretim hattıyla uyumludur.
Aynı makine modeli bekleme, basınç, sıcaklık kontrolü, takımlama, alt tabaka veya hat hızı değiştiğinde farklı sonuçlar üretebilir. Rutin ölçüm ve kontrollü deneme, ekipman modelinin uyumluluğunu veya mevsimsel sıcaklık tahminini varsaymaktan daha güvenilirdir.
Beş faktörü birlikte kontrol edin: bağlanma arayüzündeki sıcaklık; planlanan hat hızında kalma süresi; bağ alanı boyunca basınç ve temas bütünlüğü; astarın çıkarılmasının sırası ve tutarlılığı; ve gerginlik, besleme ve kayıt dahil ağ stabilitesi. Herhangi bir faktördeki uyumsuzluk, üretimi veya bağ kalitesini etkileyebilir.
Astarın mutlaka ısıtılmış bölgede kalması gerekmez. Bazı montaj işlemlerinde ısıyla yapıştırmadan önce çıkarılır; diğerlerinde kalıp kesmeyi, konumlandırmayı veya beslemeyi destekler. Astarın ısıya maruz kalmasını değerlendirmeden önce gerçek işlem sırasını doğrulayın.
Bu nedenle astar seçimi hem malzeme hem de ekipman kararıdır. İlgili sorular, astarın gerekli noktada serbest kalıp kalmayacağı, bandın tutarlı bir şekilde konumlandırılıp konumlandırılamayacağı ve rulo veya kalıp kesim parçasının yırtılmadan, kıvrılmadan veya kaymadan beslenip beslenemeyeceğidir.
İnşaat ayrıntıları için bkz. Isı Yalıtımlı Alüminyum (HSL) Astarlı Folyo Bant ; Astarsız format için bkz. Astarsız HSL Folyo Bant için Kapsamlı Kılavuz .
| Astar tipi | Hat üzerinde işlem yapmak | Onay öncesi kontroller | |
| PET film astarı | Film astarı, kaliteye bağlı olarak tutarlı kullanım ve kalıp kesimini destekleyebilir. | Üretim hızında serbest bırakma kuvvetini, statiği, kıvrılmayı, gerilimi ve kaydı kontrol edin. | |
| Kraft kağıt astar | Kağıt astarı manuel veya yarı otomatik işleme ve dönüştürmeye uygun olabilir. | Nem durumunu, kenar yırtılmasını, serbest bırakmayı ve istenilen hızda beslemeyi kontrol edin. | |
| CCK astarı | Kil kaplı yüzey pürüzsüz bir serbest bırakma yüzeyi sunar; dereceye özgü salınım davranışı onaylanmalıdır. | Serbest bırakma kuvveti tutarlılığını, kalıp kesim kalitesini, depolamayı ve astarın çıkarılmasını kontrol edin. | |
| Astar yok | Astar çıkarma adımını kaldırır ancak yapıyı serbest bırakma desteği olmadan bırakır. | Sarma, engelleme, yüzey koruma, ürün gerginliği, besleme ve kaydı kontrol edin. |
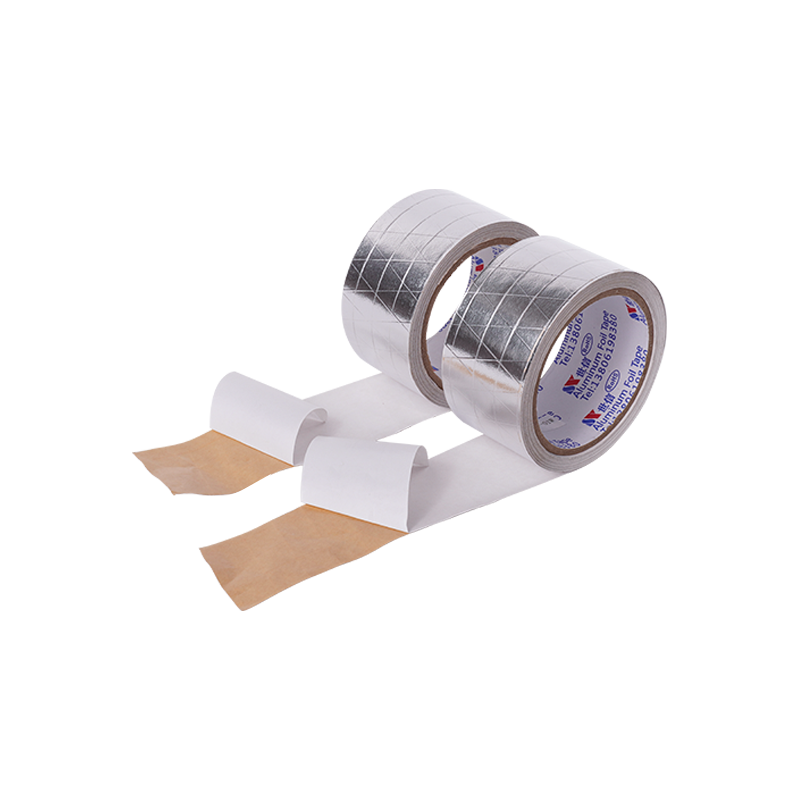
 Isı Yalıtımlı Yapıştırma için Astarlı HSL Folyo Bant Astarlı HSL folyo bant, alüminyum folyoyu, ısıl yapıştırma katmanını ve ayırma astarını birleştirerek, astar işleme ve kalıplı kesmenin makine uyumluluğunu tanımladığı yerlerde anlamlı hale getirir. Ürünü Görüntüle →
Farklı ekipman yerleşimleri, ısı transferi, basınç, astar çıkarma ve ağ işleme konularında farklı talepler doğurur. Genel bir makine-marka uyumluluk listesine güvenmek yerine gerçekte kullanılan süreci gözden geçirin.
Isıtılmış merdane veya pres. Bant belirtilen arayüze yerleştirilir, ardından doğrulanmış bekleme için ısı ve basınç uygulanır. Fikstür desteğini, hizalamayı ve basınç dağılımını kontrol edin ve serbest bırakma astarının ne zaman çıkarıldığını doğrulayın.
Sürekli ısıtmalı rulo veya laminasyon ekipmanı. Uygulama hareketli bir web kullanıyorsa, bekleme, ısıtılmış bölge uzunluğundan ve hat hızından etkilenir. Ağ gerginliği ve teması sabit kalırken yapıştırıcının gerekli aktivasyon koşullarına ulaşabileceğini doğrulayın.
Otomatik yerleştirme veya dönüştürme çizgisi. Kalıp kesim serbest bırakma, astar çıkarma, besleme yolu, kayıt ve rulo stabilitesini kontrol edin. Astarsız yapılar için ayrıca sarma, depolama, engelleme ve açıkta kalan yüzey korumasını da kontrol edin.
 Otomatik Isı Yalıtım Hatları için Astarsız HSL Folyo Bant Desteklenmeyen bir ağı işleyebilen ve manuel olarak soyulmaya ihtiyaç duymayan otomatik hatlara uygun, ön katmanı ısıyla kapatılmış astarsız alüminyum folyo bant. Ürünü Görüntüle →
Bir bant yalnızca ürüne özel aktivasyon koşulları makine tarafından tutarlı bir şekilde karşılanabildiğinde uyumludur. Ekipman ayrıca teması, kullanımı ve hat hızını da kontrol etmelidir. Daha geniş bir aktivasyon penceresi daha fazla proses toleransı sağlayabilir, ancak kombinasyonun uygun olup olmadığını kesin derece ve fiili deneme belirler.
Diyagram, çalışma penceresi örtüşmesi ilkesini göstermektedir. Yalnızca kavramsaldır ve herhangi bir Shixin ürününün aktivasyon sıcaklıklarını temsil etmez. Gerçek yapıştırma arayüzünden seçilen kalite ve ölçümler için teknik verileri kullanın.
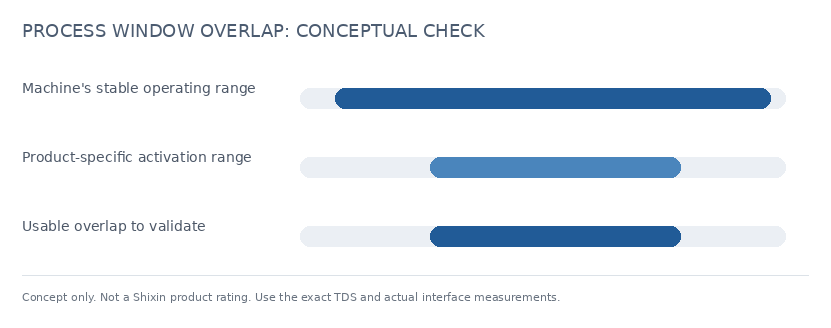
Şekil 1: Makine kapasitesi ile ürüne özgü aktivasyon aralığı arasındaki örtüşmenin kavramsal gösterimi. Bu bir ürün spesifikasyonu değildir.
Denemeyi gerçek bant kalitesi, alt tabaka, ekipman ve kabul kriterlerine göre planlayın. Numune miktarı ve deneme süresi, evrensel bir minimum olarak belirlenmek yerine, üretim sürecine göre kararlaştırılmalıdır.
Arayüz sıcaklığını, ekipman ayar noktasını, beklemeyi, basıncı, hat hızını, astar çıkarma sırasını ve web gerilimini kaydedin. Uygun ölçüm yöntemlerini kullanın ve karşılaştırma sırasında aynı alt tabaka ve sabitleme koşullarını koruyun.
Ölçülen makine koşullarını, tam bant kalitesi için teknik verilerdeki aktivasyon gereksinimleriyle karşılaştırın. Koşullar güvenilir bir şekilde örtüşmüyorsa veya çok az proses marjı bırakıyorsa, ölçüm yöntemini, takımları, ayarları veya bant yapısını üretimden önce tedarikçiyle birlikte gözden geçirin.
Tedarikçinin bir aktivasyon aralığı tanımladığı durumlarda, denemeleri bu onaylanmış aralık dahilindeki uygun noktalarda gerçekleştirin. Müşteri tanımlı koşullandırmanın ardından bağ kalitesini inceleyin ve soyma veya tutma performansını test edin. Sadece yapışmayı zorlamak için ürün kılavuzunun dışında işlem yapmayın.
Sıkışmaları, yırtılmaları, kıvrılmaları, astar serbest bırakma kesintilerini, kayıt kaymalarını ve bunların neden olduğu kesintileri kaydedin. Bu gözlemler, tek başına soyma testinin ortaya çıkaramayacağı taşıma ve besleme sorunlarının belirlenmesine yardımcı olur.
Bandı, hatta kullanılan gerçek PP, PE, ABS veya diğer alt tabaka üzerinde test edin ve montajı uygulama gereksinimlerine göre koşullandırın. Yüzey uyumluluğu ve makine uyumluluğu ayrı kontrollerdir. Daha geniş malzeme seçimi ve kaliteye özel doğrulama için bkz. Isıtma Elemanları için Isı Yalıtımlı Alüminyum Folyo Bant .
Aşağıdaki belirtiler malzemeden, ekipman ayarlarından, alt tabakadan veya bunların arasındaki etkileşimden kaynaklanabilir. Bunları, bandın kendisinin kusurlu olduğunun kanıtı olarak değil, teşhis ipuçları olarak değerlendirin.
Teklif verme ve numune alma sırasında uyumluluk sorularını sorun; yapım ve dönüştürme formatı ise üretim onayından önce incelenebilir.
Ürüne özel veriler sağlayabilen ve kontrollü bir denemeyi destekleyebilen bir tedarikçi, kalifikasyonu daha verimli hale getirir. Jiangsu Shixin Yapışkan Bant Ürün Co., Ltd. (Shixin Bant), astarsız ve astar destekli yapılarda ısıyla yapışan alüminyum folyo bant üretmektedir. Seçilen astar destekli tasarımlar, bir yüzünde ısıyla yapıştırılan yapışkanı diğer yüzünde basınca duyarlı bir yapışkanla birleştirebilir; yapışkanlı kağıt veya film basınca duyarlı yüzü korur. Projeye göre özel genişlikler ve rulo formatları tartışılabilir. ISO 9001 is yönetim sistemi sertifikaları; geçerli RoHS/REACH beyanları ve SGS test raporları, tam ürün ve test kapsamıyla eşleştirilmelidir.
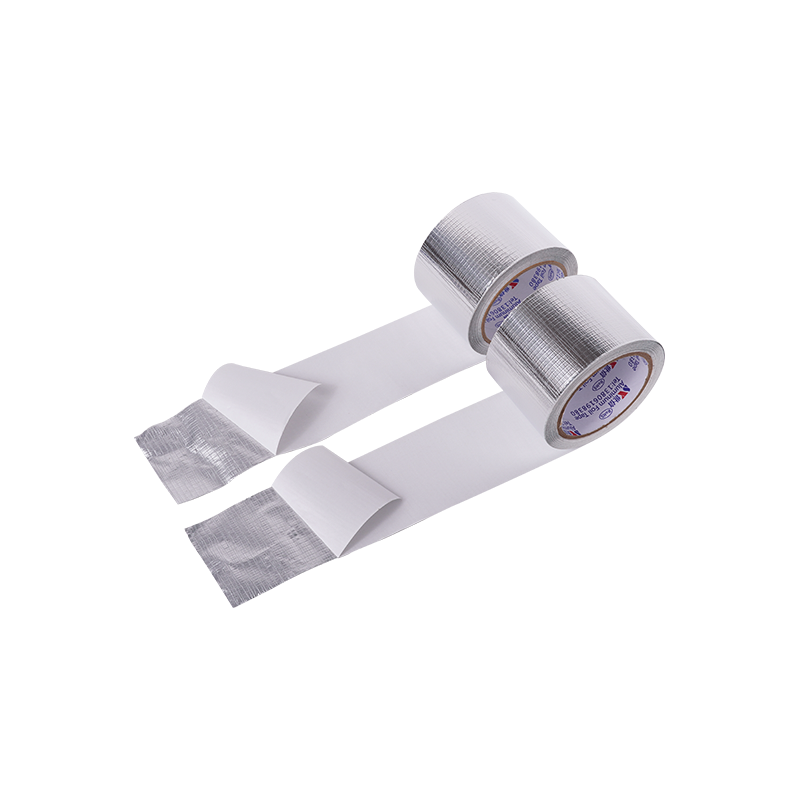
 Güçlü Yapışkanlı PET Astarlı Özel HSL Folyo Bant Kalıntı bırakmadan astarın çıkarılmasını gerektiren elektronik ve ısıtma bağları için uygun, PET astarlı ve yüksek yapışkanlı yapışkanlı, özelleştirilebilir ısıyla yapışan alüminyum folyo bant. Ürünü Görüntüle →
Tek bir ısıyla yapıştırılan folyo bant farklı üretim ekipmanı türlerinde çalıştırılabilir mi?
Bazen, ancak yalnızca her prosesin seçilen yapının gereksinimlerini karşılaması durumunda. Astarlı bir bant tanımlanmış bir astar çıkarma adımı gerektirebilirken, astarsız bir bant uygun sarma ve ağ kontrolüne ihtiyaç duyar. Gerçek alt tabakayı, ayarları ve kabul kriterlerini kullanarak her bir çizgiyi ayrı ayrı nitelendirin.
Daha geniş bir etkinleştirme penceresi her zaman daha iyi uyumluluk anlamına mı gelir?
Daha geniş bir pencere, prosese normal değişime karşı daha fazla tolerans verebilir, ancak bağ mukavemetini veya son kullanım performansını garanti etmez. Seçilen kalite için gerçek makine koşullarını, alt tabakayı ve bitmiş montaj test sonuçlarını onaylayın.
Astarsız ısı yalıtım bandı her makinede daha mı hızlıdır?
Hayır. Astarsız bant, astar çıkarma adımını ortadan kaldırır ancak verimi otomatik olarak artırmaz. Ekipmanın yine de sarımı, ağ gerilimini, beslemeyi, yüzey korumayı ve kaydı kontrol etmesi gerekir. Astarsız yapı ayrıntıları için bkz. Astar kılavuzu olmayan HSL folyo bandımız .
Uyumluluk denemesi için ne kadar örnek bant gerekir?
Evrensel bir örnek uzunluğu yoktur. Kurulum atığı, deneme süresi, proses koşullarının sayısı, tekrar testleri ve üretim formatına göre tedarikçiyle miktar üzerinde anlaşmaya varın. Yüksek hızlı veya uzun süreli denemeler, rulolar arasında tutarlı kullanımın doğrulanması için ek malzeme gerektirebilir.
Şirketimiz 20 yılı aşkın bir süredir teyp üretim endüstrisinde yer alıyor ve çeşitlilere odaklanıyor Alüminyum folyo bantları, köpük bantlar, buzdolabı bantları vb. Türleri
Telefon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
E -posta [email protected]
[email protected]
Adres: 1 No., Yedong Yolu, Yingbin Bulvarı'nın Batı, Ekonomik Kalkınma Bölgesi, Suqian City, Jiangsu Eyaleti, Çin
Miya Miao
E -posta: [email protected]
Mobil/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Yapışkan Teyp Ürünleri Co., Ltd. All Rights Reserved. Özel ODM buzdolabı folyo yapıştırıcı bant üreticileri