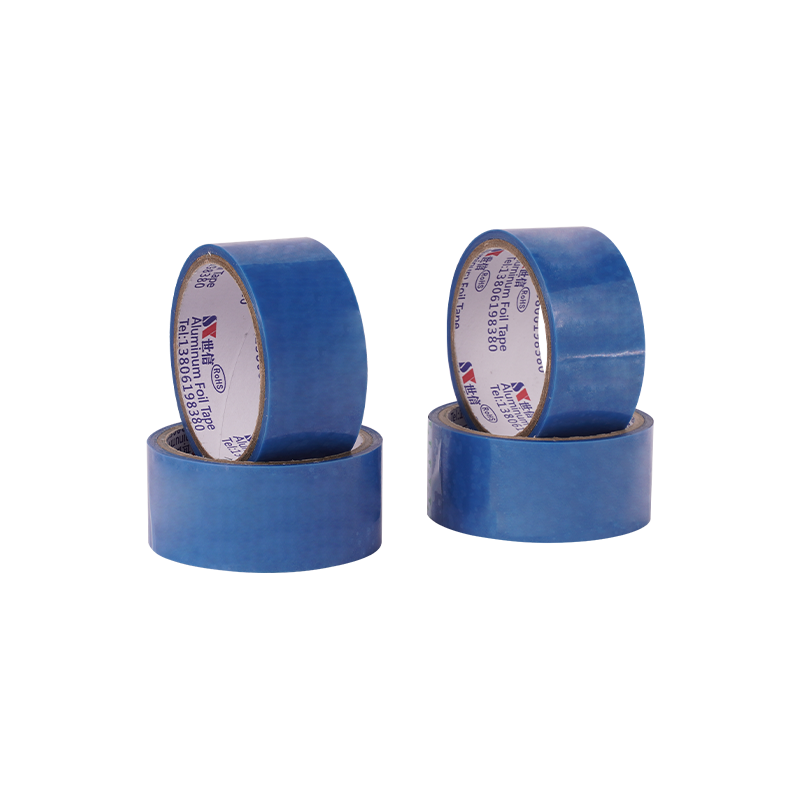
Buz çözme-ısıtıcı düzeneği için bant seçimi, yalnızca folyo kalınlığına veya fiyata değil, yapıştırma arayüzlerine, ısıyla yapıştırma işlemine, astar düzenlemesine ve üretim kontrollerine göre yapılmalıdır. Bu kılavuz, buz çözme ısıtıcı uygulamaları için astar kullanımına ve gelen kalite kontrollerine odaklanmaktadır. Daha geniş malzeme seçimi ve ürüne özel doğrulama için mevcut ısıtma elemanı kılavuzumuza bakın.
Bir buz çözme ısıtıcı düzeneği, düşük sıcaklıkta depolama, lokal ısıtma ve tekrarlanan termal döngüye maruz kalabilir. Gerçek sıcaklık profili, cihazın tasarımına ve müşterinin test yöntemine bağlıdır. Bu nedenle bant, genel bir sıcaklık beyanına göre değil, tüm montajın belgelenmiş koşullarına göre nitelendirilmelidir.
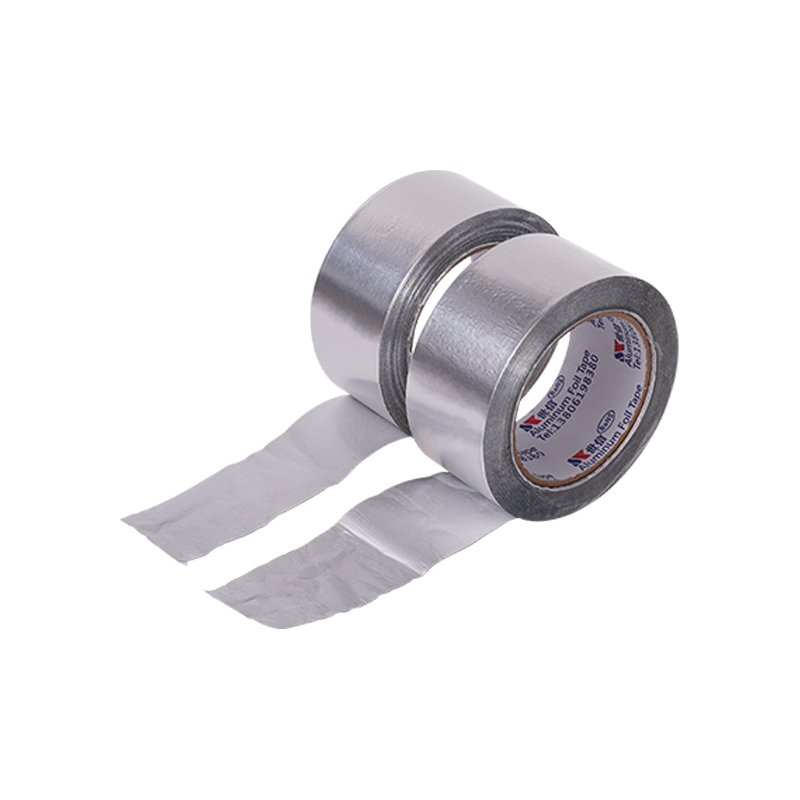
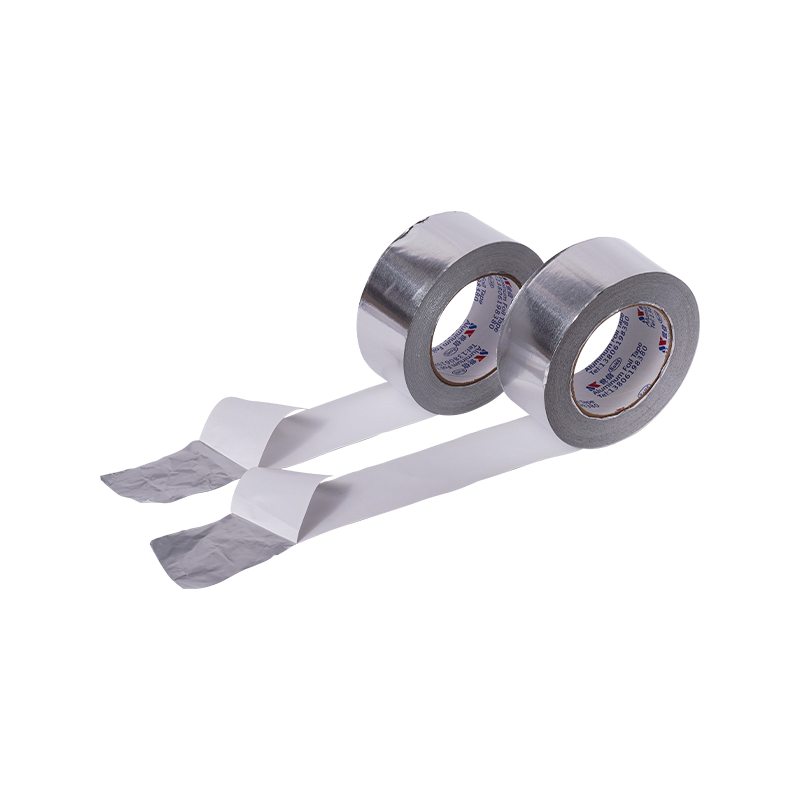
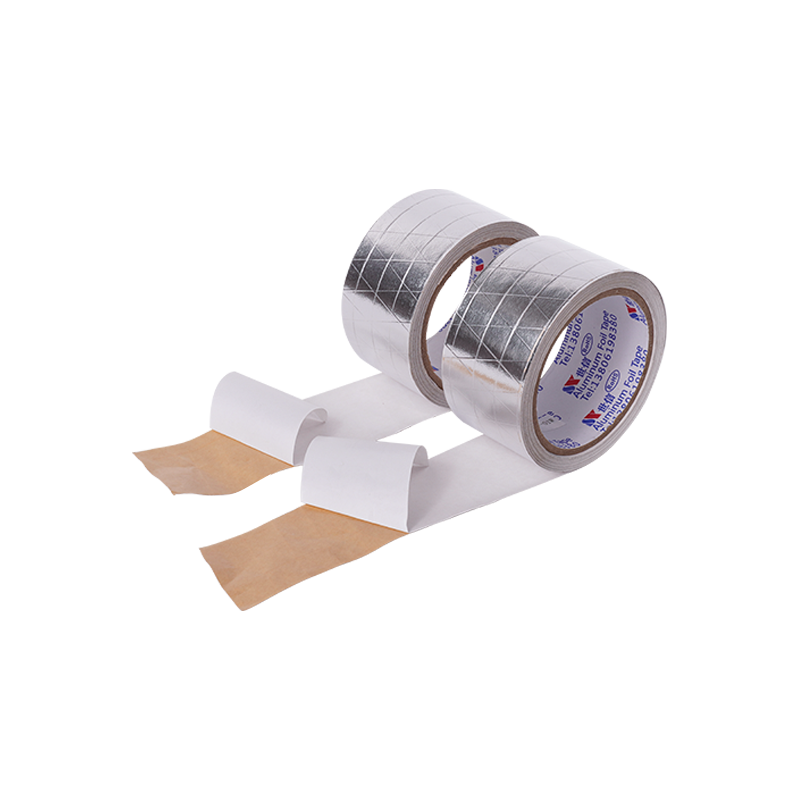
Isıl yapışmalı alüminyum folyo bant, bir alüminyum folyo taşıyıcıyı, belirtilen ısı ve basınç altında bağlanmak üzere tasarlanmış, ısıyla etkinleşen bir yapıştırıcıyla birleştirir. Dereceye bağlı olarak yapı astarsız veya astar destekli olabilir; seçilen astar destekli versiyonlar aynı zamanda karşı yüzde basınca duyarlı bir yapıştırıcı da içerebilir.
Isı yalıtımlı yüzey montaj sırasında etkinleştirilir. Tasarım ikinci bir basınca duyarlı yüz içeriyorsa, bu taraf oda sıcaklığında zaten yapışkandır ve koruyucu kağıt veya filmle korunur. Kesin derece için katman sırasını ve birleştirme yüzlerini doğrulayın.
Ürün sınıfına bağlı olarak yapı aşağıdaki işlevsel katmanları içerebilir. Her HSL bandı aynı katman sırasını kullanmaz:
Isıl yapıştırma yapıştırıcısı ve basınca duyarlı yapıştırıcı farklı yapıştırma söyletemleridir. Isıl yapıştırma yapıştırıcısı, belirtilen ısı ve basınçla etkinleştirilir; ortam koşullarında basınç altında basınca duyarlı yapışkan bağlar. Bazı astar destekli HSL kaliteleri her iki sistemi de farklı yüzlerde birleştirir; bu nedenle montajdan önce her bileşenin bağlanma yüzeyini belirleyin.
Basınca duyarlı yapıştırıcılar ortam koşullarında basınç altında bir bağ oluşturur. Yüksek sıcaklık performansları yapışkan kimyasına, kaplama ağırlığına, alt tabakaya, yüke ve maruz kalma süresine göre değişir. Basınca duyarlı folyo bantların tamamına tek bir sıcaklık eşiği uygulanmamalıdır.
Oda sıcaklığında soyulma sonucu tek başına ısıtma veya tekrarlanan termal döngüden sonra bağın korunmasını tahmin edemez. Gerçek ısıtıcı teli, alt tabakayı, uygulama basıncını ve müşteri tanımlı koşullandırmayı kullanarak tüm montajı test edin.
Basınca duyarlı folyo bant
Ortam koşullarında basınç altında, ısıyla yapıştırma adımı olmadan yapışır. Proses ve alt tabakanın basınca duyarlı bir bağ gerektirdiği ve seçilen kalitenin servis gereksinimlerini karşıladığı durumlarda uygun olabilir.
Tipik uyum: belirli kanal, panel veya servis uygulamaları gibi ortam basıncında birleştirme gerektiren uygulamalar. Gerçek alt tabakaya, sıcaklık profiline ve maruz kalma koşullarına uygun yapıştırıcıyı seçin.
Isı yalıtımlı folyo bant
Belirtilen yapıştırma arayüzünde kontrollü bir ısı ve basınç adımı gerektirir. Tutarlılık yapıştırıcının kalitesine, alt tabakanın hazırlanmasına, temasa ve proses kontrolüne bağlıdır. Her HSL yapısının aynı aktivasyon koşullarına sahip olduğunu varsaymayın.
En iyi uyum: Belirtilen yapının arayüz ve süreç için uygun olduğu PVC ısıtma teli sabitlemesi, buz çözme-ısıtıcı düzenekleri ve diğer cihaz ısıtma uygulamaları.
Üretimden önce fikstür ve yerleştirme sırasını planlayın. Isıl yapışmalı bir bağ oluşturulduktan sonra parça, oda sıcaklığında tekrar basılarak yeniden konumlandırılamaz. Yeniden çalışma, yapışkan kimyasına ve montaj tasarımına bağlıdır; bu nedenle, işleme tamamlanmadan önce tedarikçiyle süreci onaylayın.
Bağlama arayüzündeki sıcaklığı, ekipman ayar noktasını, beklemeyi, basıncı, alt tabakayı, folyo yapısını ve hat hızını kaydedin. Proses, yalnızca kontrol cihazının ekranıyla değil, tam bir koşullar dizisi olarak nitelendirilmelidir.
Denetleyici ayar noktasının mutlaka yapışkan arayüz sıcaklığı olması gerekmez. Isı transferi folyo ve yapışkan yapıya, alet tasarımına, temasa, beklemeye ve alt tabakaya bağlıdır. Arayüzü uygun bir yöntem kullanarak ölçün veya doğrulayın ve tam derece için teknik verileri takip edin.
Tedarikçinin onayladığı etkinleştirme koşullarını kullanın ve denemeler sırasında her seferinde bir değişkeni ayarlayın. Yetersiz ısı veya bekletme, eksik bir bağ bırakabilir; aşırı ısı veya basınç alt tabakaya zarar verebilir veya yapışkanın dışarı çıkmasına neden olabilir. Basınç teması iyileştirir ancak aktivasyonun yerini alamaz.
Astar depolamayı, kalıp kesmeyi, konumlandırmayı, beslemeyi ve hat taşımayı etkiler. Bazı işlemlerde ısıyla yapıştırmadan önce çıkarılır, bu nedenle astarın ısıtılmış alete maruz kaldığını varsaymadan önce montaj sırasını doğrulayın.
Serbest bırakma çok kolaysa kalıp kesim parçası veya bant şeridi kullanım sırasında kayabilir. Serbest bırakma kuvveti çok yüksekse, astarın çıkarılması hattı yavaşlatabilir veya yerleştirmeyi bozabilir. Gerçek soyma açısında, hızda ve depolama koşulunda serbest bırakma davranışını kontrol edin.
Tablo, evrensel sıralamaları değil, ortak kullanım hususlarını özetlemektedir. Daha geniş ısıtma elemanı malzemesi seçimi ve sınıfa özel doğrulama için bkz. Isı Yalıtımlı Alüminyum Folyo Bant for Heating Elements . İnşaat ayrıntıları için bkz. Isı Yalıtımlı Alüminyum (HSL) Astarlı Folyo Bant .
| Astar tipi | Dikkate alınması gereken noktalar | Uygulama uyumu | Onay öncesi kontroller | |
| PET filmi | Film desteği, dönüştürme ve parça taşıma sırasında boyutsal stabiliteye yardımcı olabilir. | Film destekli taşıma, kalıp kesme veya konumlandırmanın ne zaman gerekli olduğunu düşünün. | Gerçek işlem hızında serbest bırakma kuvvetini, statikliği, kıvrılmayı ve boyutsal kararlılığı kontrol edin. | |
| Kraft kağıt | Kağıt bazlı astar, işleme veya dönüştürme için kağıt desteğin tercih edildiği uygulamalara uygun olabilir. | Kalitenin ve parça formatının uygun olduğu yerlerde manuel veya yarı otomatik taşımayı düşünün. | Nemden koruyun; yırtılmayı, serbest bırakma kuvvetini ve kalıp kesim kalitesini kontrol edin. | |
| CCK astarı | Kil kaplı kağıt pürüzsüz bir serbest bırakma yüzeyi sağlar; Performans sınıfa göre değişir. | Parçaları dönüştürmek veya kalıpla kesmek için pürüzsüz bir serbest bırakma yüzeyinin nerede gerekli olduğunu düşünün. | Serbest bırakma kuvveti tutarlılığını, kalıp kesim kalitesini ve saklama koşullarını kontrol edin. | |
| Astarsız | Ayırma astarı sağlanmadığından astar çıkarma adımı da yoktur. | Yalnızca sarma, dilme ve uygulama sırasında prosesin inşaatı idare edebileceği zamanı düşünün. | Blokajı, çözmeyi, yüzey korumayı, depolamayı ve besleme kontrolünü kontrol edin. |
Bir numuneyi yazılı bir spesifikasyona ve fiili montaj sürecine göre onaylayın. Elle preslenmiş bir laboratuvar numunesi tek başına üretim performansını belirlemez; Denemede kullanılan ekipmanı, alt tabakayı, ayarları ve kabul kriterlerini belgeleyin.
Gelen kontroller, çeşitli noktalarda yarık genişliği ölçümünü, görsel incelemeyi, rulo sarma ve kenar durumunu, astarın serbest bırakılmasını ve onaylanmış ayarlarda örnek bir ısıl yapıştırma denemesini içerebilir. Kararlaştırılan spesifikasyona göre sonuçları kaydedin; keyfi bir evrensel sıkıştırma sınırı uygulamayın.
Yapışkanın dışarı çıkması, kat yerlerinde folyo çatlaması, astarın çıkarılması veya beslenmesi sorunları ve gerekli koşullandırma sonrasında katmanlara ayrılma için ekran. Bunlar tanısal semptomlardır; Temel nedeni belirlemeden önce malzemeyi, alt tabakayı ve süreci birlikte araştırın.
Kaseti bir katalog açıklaması olarak değil, eksiksiz bir yapı olarak nitelendirin. Üretim öncesi folyoyu, yapışkan yüzeyleri, astarı, genişliği, rulo formatını ve proses koşullarını kilitleyin. Bunlardan herhangi birinde yapılacak bir değişiklik, onaylanmış montajı etkileyebilir ve yeniden yeterlilik gerektirebilir.
Jiangsu Shixin Yapışkan Bant Ürünü Co., Ltd. (Shixin Bant), 2005 yılından bu yana, cihaz ısıtma uygulamaları için ısıyla yapıştırılan alüminyum folyo yapılar da dahil olmak üzere endüstriyel yapışkan bantlar üretmektedir. Jiangsu'daki fabrikası yaklaşık 12.000 metrekareyi kapsıyor ve yaklaşık 100 kişiyi istihdam ediyor. Shixin, seçilen inşaat ve üretim gereksinimlerine bağlı olarak astarsız ve astar destekli formatları, özelleştirilmiş genişlikleri ve rulo formatlarını tartışabilir. ISO 9001 is yönetim sistemi sertifikaları; geçerli RoHS/REACH beyanları ve SGS test raporları, tam ürün ve test kapsamıyla karşılaştırılarak kontrol edilmelidir. Teknik inceleme için ısıtıcı teli veya bileşen malzemesini, birleştirme yüzeylerini, gerekli boyutları, proses koşullarını ve müşteri tanımlı doğrulama testlerini paylaşın.
Buz çözme ısıtıcısı hala tasarım aşamasındaysa, fikstürü veya kalıp kesim formatını tamamlamadan önce montaj çizimini, ısıtıcı tel malzemesini, alt tabakayı, yapıştırma yüzeylerini ve mevcut işlem koşullarını Shixin Bant ile paylaşın. Bu, üretim onayından önce inşaat ve taşıma gereksinimlerinin belirlenmesine yardımcı olur.
Buz çözme ısıtıcısı, ısıyla yapışan alüminyum folyo bant hangi aktivasyon sıcaklığına ihtiyaç duyar?
Tüm HSL bantlar için evrensel bir aktivasyon sıcaklığı veya bekleme süresi yoktur. Gerekli koşullar, tam ısıl yapıştırma yapıştırıcısına, folyo yapısına, alt tabakaya, kalıplara, temasa ve işleme bağlıdır. Ürüne özel teknik verileri kullanın ve müşteri tanımlı kabul testi kapsamında gerçek montajdaki bağı doğrulayın.
Isı ile kapatılan folyo bant, hatta halihazırda kullanılan basınca duyarlı folyo bantın yerini alabilir mi?
Yalnızca mühendislik incelemesi ve üretim denemesinden sonra. Basınca duyarlı bir bant ortam basıncı altında bağlanırken HSL, belirtilen arayüzde ısı ve basınç gerektirir. Bazı astar destekli HSL kaliteleri ayrıca basınca duyarlı ayrı bir yüz içerir. Her bir bileşene hangi yüzün bağlandığını doğrulayın, ardından tüm montajı gerçek çalışma ve eskime gereksinimlerine göre test edin. Yalnızca ilk yapışma veya fiyata dayalı olarak değiştirme yapmayın.
Otomatik buz çözme ısıtıcısı montaj hattına hangi astar uygundur?
Evrensel bir varsayılan yoktur. Gerekli dönüştürme, kalıp kesme, konumlandırma, soyma kuvveti ve depolama koşullarına göre PET filmi, kağıdı veya başka bir ayırıcı astarı seçin. Seçilen kalite için mevcut olan tam astar seçeneğini onaylayın ve bunu amaçlanan hat hızında doğrulayın. Astarsız HSL, ayırma astarına ihtiyaç duymayan proseslere uygun olabilir ancak uygun kullanım ve sarma kontrolleri gerektirir.
Avrupa cihaz programlarında buz çözme-ısıtma bandı için RoHS ve REACH belgeleri gerekiyor mu?
Alıcılar, Avrupa cihaz programlarında kullanılan malzemeler için RoHS/REACH beyanlarını veya diğer uyumluluk belgelerini talep edebilir. Her beyanın veya test raporunun tam bant derecesini, malzeme kapsamını ve ilgili revizyonu kapsadığını kontrol edin; Yeterlilik süreci gerektiriyorsa parti izlenebilirliği talep edin. ISO yönetim sistemi sertifikaları ürüne özel uyumluluk belgelerinin yerine geçmez.
Şirketimiz 20 yılı aşkın bir süredir teyp üretim endüstrisinde yer alıyor ve çeşitlilere odaklanıyor Alüminyum folyo bantları, köpük bantlar, buzdolabı bantları vb. Türleri
Telefon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
E -posta [email protected]
[email protected]
Adres: 1 No., Yedong Yolu, Yingbin Bulvarı'nın Batı, Ekonomik Kalkınma Bölgesi, Suqian City, Jiangsu Eyaleti, Çin
Miya Miao
E -posta: [email protected]
Mobil/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Yapışkan Teyp Ürünleri Co., Ltd. All Rights Reserved. Özel ODM buzdolabı folyo yapıştırıcı bant üreticileri