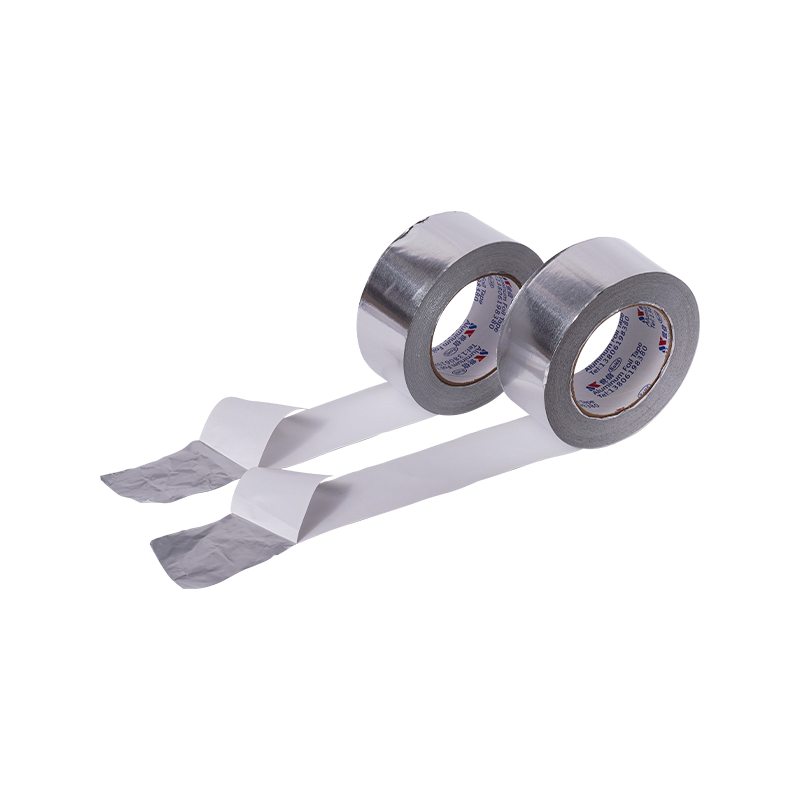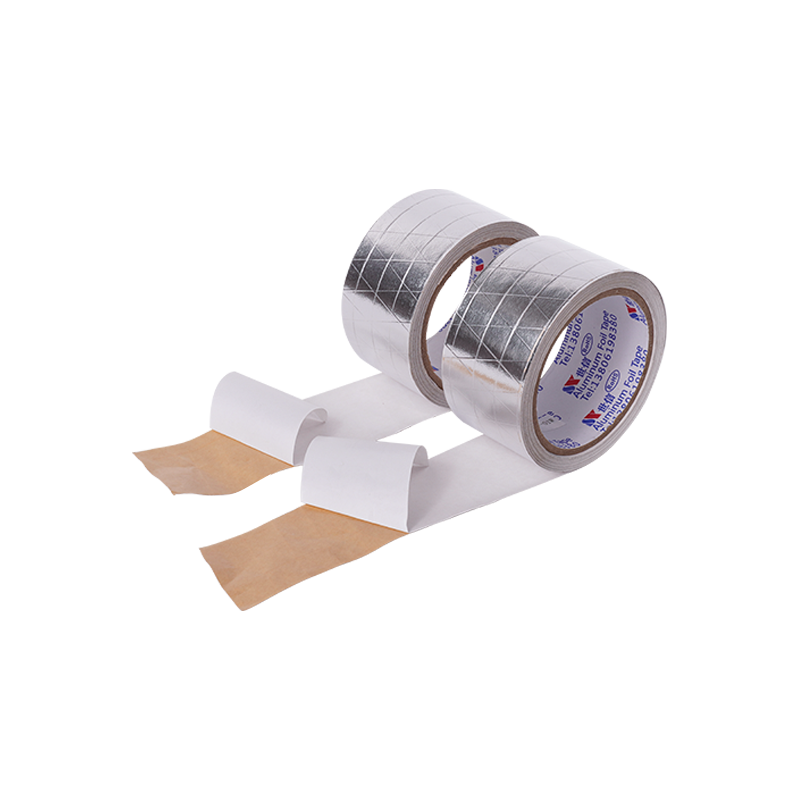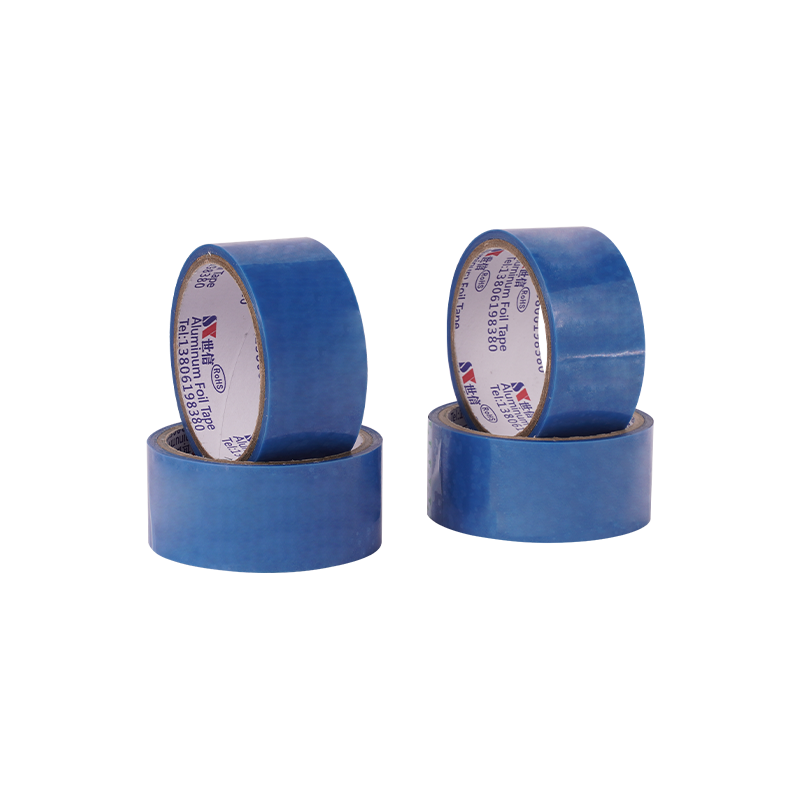
Buzdolaplarının ve derin dondurucuların yüksek hacimli üretiminde her saniye önemlidir, malzemenin her gramı önemlidir ve her atık akışı maliyete katkıda bulunur. Ancak montaj sürecinde en çok gözden kaçırılan verimsizlik kaynaklarından biri, sıradan bant rulolarındaki yapıştırıcıyı koruyan, her uygulamada soyulması ve atılması gereken silikon kaplı kağıt veya PET film olan mütevazı ayırıcı astardır.
Her gün birden fazla vardiyada yüzlerce metre folyo bant uygulayan bir üretim hattı için astar atıklarının kümülatif etkisi hiç de önemsiz değildir. Yalnızca malzeme maliyetlerini değil aynı zamanda iş gücü verimliliğini, alan kullanımını, atık imha masraflarını ve hatta kurumsal sürdürülebilirlik ölçümlerini de etkiler. Bu gizli maliyetleri anlamak, daha akıllı ve daha verimli bir seçim yapmanın ilk adımıdır.
Tipik bir buzdolabı üretim tesisinde folyo bant, soğutma borusunun sabitlenmesi, yalıtım ankrajı ve sızdırmazlık uygulamaları için yaygın olarak kullanılır. Aşağıdakileri göz önünde bulundurun:
Bu atık akışının finansal ve operasyonel etkisi, her biri aşağıda ayrıntılı olarak incelenen birden fazla maliyet merkezine yayılmaktadır.
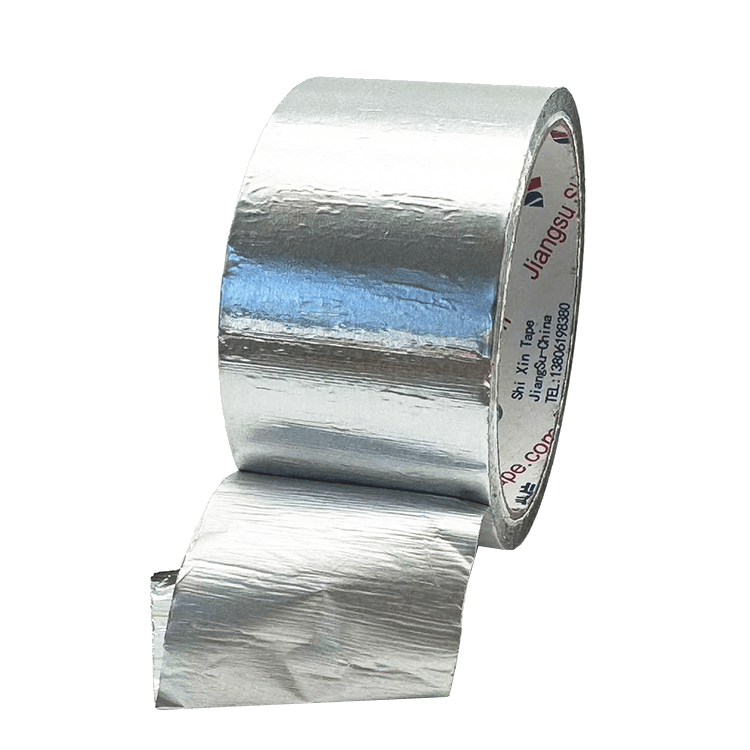
Ayırma astarı geleneksel bant imalatının gerekli bir bileşenidir, ancak bant uygulandığı andan itibaren işe yaramaz atık haline gelir. Astarın maliyeti bandın fiyatına dahildir; parasını ödersiniz ve sonra onu atarsınız.
Yüksek hacimli bir üretici için astar, satın alınan bant yapısının bir parçasıdır ve uygulama sonrasında toplama ve imha etme işi de yaratabilir. Bu maliyeti ölçmek için sabit bir yüzde varsayımı yerine fiili bant satın alma fiyatını, astar temel ağırlığını, yıllık bant tüketimini, işçilik süresini ve yerel atık yönetimi maliyetini kullanın.
Doğrudan finansal maliyetin ötesinde, astar atığı aynı zamanda üretim sahasındaki değerli depolama alanını da tüketir. Soyulmuş astar ruloları hızla birikerek atık kutularının ve özel toplama noktalarının sık sık boşaltılmasını gerektirir. Bu, iş akışını kesintiye uğratır ve üretim personeli için katma değer yaratmayan hareket sağlar.
Astar bazlı bantların her uygulaması iki aşamalı bir işlem gerektirir: Astarı soyun ve ardından bandı uygulayın. Bu önemsiz bir ayrım gibi görünse de, yüksek hacimli üretimdeki kümülatif etki oldukça önemlidir.
Astar tabanlı uygulama, astar kaldırma adımını içerirken, astarsız uygulama bu ayrı eylemi ortadan kaldırır. Gerçek çevrim süresi farkı operatöre, bant genişliğine/uzunluğuna, iş istasyonuna ve ekipmana bağlıdır; dolayısıyla sabit bir yüzde olarak ifade edilmek yerine üretim hattında ölçülmelidir.
Üstelik astar soyma adımı ergonomik zorluklar da getirir. Astarın tekrar tekrar kavranması ve soyulması, özellikle uzun vardiyalar sırasında operatörün yorulmasına katkıda bulunabilir. Bu yorgunluk, daha yavaş uygulama hızlarına, tutarsız yerleştirmeye ve daha yüksek kusur oranlarına yol açabilir.
Astar atıkları soyulduktan sonra kolayca kaybolmaz. Üretim süreci boyunca yönetilmesi gerekir:
Bu atık yönetimi faaliyetleri hiçbir şekilde katma değer yaratmaz; nihai ürüne katkıda bulunmadan iş gücü, ekipman ve alan tüketirler. Yalın bir üretim ortamında, bu tür faaliyetler ortadan kaldırılması gereken ana hedeflerdir.
Kurumsal sürdürülebilirlik taahhütleri satın alma kararlarını giderek daha fazla etkiliyor. Büyük cihaz üreticileri çevresel ayak izlerini azaltma konusunda baskı altındadır ve tedarikçilerinden de bu hedeflere katkıda bulunmaları beklenmektedir.
Geleneksel bantlarda kullanılan ayırma astarları tipik olarak silikonla kaplanmıştır, bu da bunların geri dönüştürülmesini zorlaştırır. Çoğu belediye geri dönüşüm tesisi silikon kaplı kağıt veya filmi kabul etmiyor ve bu durum üreticileri bu atıkları çöp sahalarına veya çöp yakma tesislerine göndermeye zorluyor. Bu, sürdürülebilirlik hedeflerine zarar verir ve bir şirketin çevresel raporlamasını olumsuz etkileyebilir.
Astarsız bant kullanılması, ayrı ayırma kağıdı/film atık akışını ortadan kaldırır. Diğer üretim atıkları ve ambalajlar kalıyor, dolayısıyla toplam çevresel fayda, fabrikanın gerçek atık yönetimi sistemi kullanılarak değerlendirilmelidir.
Aşağıdaki tablo astar bazlı ve astar bazlı arasındaki pratik farkları karşılaştırmaktadır. astarsız folyo bant buzdolabı imalatında. Gerçek üretim etkisi bant boyutlarına, uygulama yöntemine, ekipmana, hat hızına ve sahaya özgü çalışma koşullarına bağlıdır.
| Değerlendirme Faktörü | Astarlı Bant | Astarsız Bant | Hattınızda Neleri Doğrulamanız Gerekir? |
| Yayın materyali | Uygulama sırasında ayrı kağıt/film astarı çıkarılır. | Uygulama sırasında ayrı bir astar çıkarılmaz. | Atık hacmi, toplama yolu ve yerel bertaraf/geri dönüşüm yöntemi. |
| Uygulama adımları | Bandı uygulamadan önce/sırasında astarın çıkarılmasını içerir. | Ayrı astar soyma adımını ortadan kaldırır. | Operatörünüz veya ekipmanınızla gerçek çevrim süresi. |
| Makine entegrasyonu | Proses tasarımına bağlı olarak ekipmanın astar elleçlenmesi gerekebilir. | İlgili Shixin kaliteleri makine ve manuel kullanımı destekler. | Çözme kuvveti, gerginlik kontrolü, kesme ve besleme stabilitesi. |
| Rulo konfigürasyonu | Astar toplam rulo yapısına katkıda bulunur. | Ayrı bir astar katmanı yok. | Kullanılabilir uzunluk ve rulo çapı, sabit bir yüzdeyle değil, iki ürünün gerçek yapısı kullanılarak karşılaştırılmalıdır. |
| Toplam başvuru maliyeti | İşçilik kesintisi reddini/yeniden işlemeyi ele alan bant fiyat astarı. | Teyp fiyatı geri alma/uygulama kesinti süresi reddetmeleri/yeniden işleme. | Evrensel tasarruf yüzdesi yerine gerçek üretim verilerini kullanın. |
Anahtar paket servisi: Astarsız folyo bant ayrı astar soyma ve astar atık adımlarını ortadan kaldırır. Çevrim süresi, rulo değişiklikleri ve toplam maliyet üzerindeki gerçek etki, müşterinin üretim hattında ölçülmelidir. Shixin'in kaydettiği vaka, buzdolabı kondansatör borusu uygulamaları için ayırıcı katman/yapışkan uyumluluğunun ve mevsimsel çözülme stabilitesinin genel tasarruf yüzdesinden daha önemli olabileceğini gösteriyor.
Ölçülebilir mali ve operasyonel faydaların ötesinde, astarsız folyo bant, modern cihaz üreticileri için daha geniş birçok stratejik önceliğe hitap etmektedir:
Astar bazlı banttan astarsız banda geçiş, basit bir ürün değişikliğinden ziyade bir süreç kararıdır. Potansiyel faydalar, çözülme davranışı, yapışma, PU köpük uyumluluğu ve ekipman/proses uyumu ile birlikte doğrulanmalıdır.
Yararlı bir sonraki adım, gerçek uygulamayı doğrulamaktır. Shixin'in kaydettiği buzdolabı kondansatör tüpü durumu, temel mühendislik sorununun yalnızca bir astarın varlığı veya yokluğu değil, ayırma kaplaması, yapışkan kimyası, mevsimsel sıcaklık ve PU köpüklenmenin etkileşimi olabileceğini gösteriyor.
Buzdolabı kondansatör borusu sabitlemesi için astarsız folyo bantın seçilmesi, gerçek üretim sürecine dikkat edilmesini gerektirir. Shixin'in kayıtlı vakasında kritik konular, yapışkan yapışma ve çözülmedeki mevsimsel değişiklikler, yapışmayı önleyici katman ile yapışkan sistem arasındaki uyumluluk ve poliüretan köpükle etkileşimdi.
Bant özelliklerini değerlendirmeden önce, bandın cihazın hizmet ömrü boyunca karşılaşacağı üç temel stres faktörünü anlamak önemlidir:
Bu stresler bağımsız değildir; etkileşim halindedirler. Örneğin, düşük sıcaklıklar yapışkanın sertliğini arttırarak titreşimin neden olduğu yorulmaya karşı daha duyarlı hale getirebilir. Yüksek nem, yapıştırıcıyı plastikleştirerek yapışmasını ve tutma gücünü azaltabilir. İyi tasarlanmış bir bant, üç performans boyutunu da aynı anda dengelemelidir.
Alüminyum folyo desteği iki kritik işleve hizmet eder: ısı transferi için termal bir yol sağlamak ve boruları güvenli bir şekilde tutmak için gereken mekanik gücü sağlamak. Aşağıdaki tabloda performansı etkileyen temel alt tabaka parametreleri karşılaştırılmaktadır:
| Yüzey / İnşaat Faktörü | Shixin Ürün Bilgileri | Uygulama Üzerindeki Etki | Doğrulama |
| Folyo inşaatı | Astarsız ve lamine astarsız alüminyum folyo yapıları mevcuttur; kalınlık derecesine göre özelleştirilebilir. | Uygunluğu, yırtılma davranışını, kullanımı ve hat uyumluluğunu etkiler. | Seçilen TDS'yi ve numune rulosunu onaylayın. |
| Serbest bırakma / yapışmayı önleyici katman | Astarsız ürünlerin arka tarafında yapışmayı önleyici/ayırıcı bir katman kullanılır. | Çözmeyi kontrol eder ve PU köpük gibi alt akış malzemeleriyle uyumluluğu etkiler. | Mevsimsel sıcaklık değişimlerinde gevşemeyi kontrol edin ve ilgili yerlerde PU-köpük etkileşimini doğrulayın. |
| Yapışkan sistem | Astarsız yapılarda su bazlı akrilik, solvent bazlı akrilik ve kauçuk sistemler kullanılmaktadır. | Tutunmayı, gevşemeyi, sıcaklık hassasiyetini ve maliyeti etkiler. | Alt tabakaya, mevsime/sıcaklığa, hat hızına ve uygulama yöntemine göre seçim yapın. |
| Uygulama modu | İlgili astarsız kaliteler hem makine hem de manuel kullanımı destekler. | Farklı üretim düzenleriyle entegrasyona olanak tanır. | Gerçek hatta ilerleme, kesme, basınç ve yerleştirmeyi doğrulayın. |
Seçim kılavuzu: Buzdolabı kondenser borusu sabitlemesi için evrensel bir minimum folyo kalınlığı veya alaşım gereksinimi belirlemeyin. Uyumluluk, çözme, yapışkan sistem, PU köpük uyumluluğu ve hat prosesine göre gerçek astarsız veya lamine astarsız yapıyı seçin, ardından seçilen kaliteyi TDS ve deneme rulosu ile doğrulayın.
Yapışkan sistem tartışmasız bandın en kritik bileşenidir. Nem ve titreşimden kaynaklanan bozulmaya direnirken, tüm çalışma sıcaklığı aralığı boyunca esnekliği, yapışmayı ve uyumu korumalıdır. Soğuk cihaz uygulamaları için iki temel yapıştırıcı kimyası mevcuttur:
| Yapıştırıcı Sistem | Shixin Astarsız Folyo Yapılarında Kullanım | Seçim Notu |
| Su bazlı akrilik | Astarsız / lamine astarsız yapılarda mevcuttur. | Uygun yüzeyler ve proses koşulları için uygun maliyetli seçenek; yapışmayı doğrulayın ve gevşeyin. |
| Solvent bazlı akrilik | Astarsız / lamine astarsız yapılarda mevcuttur. | Daha yüksek performans gerektiğinde kullanılır; Dereceye göre sıcaklık ve alt tabaka uyumluluğunu doğrulayın. |
| Kauçuk yapıştırıcı | Astarsız / lamine astarsız yapılarda mevcuttur. | Mevsimsel sıcaklık değişimlerine karşı duyarlı olabilir; kaydedilen kondansatör tüpü durumu özellikle bu soruna değindi. |
| Silikon | Shixin yüksek/düşük sıcaklık astarlı ve otomotiv yüksek sıcaklık sınıflarında kullanılır; evrensel astarsız kondansatör tüpü spesifikasyonu olarak kullanılmaz. | Yalnızca seçilen ürün yapısı ve uygulama gerektirdiğinde kullanın. |
Önemli bilgi: Yapışkan performansı sıcaklıkla değişir, ancak Shixin'in mevcut ürün bilgileri burada daha önce astarsız kondenser tüplü bant için gösterilen Tg ve düşük sıcaklıkta tutma değerlerini desteklemiyor. Bu uygulama için mevcut yapıştırıcı sistemlerinden birini seçin ve müşterinin beklediği mevsimsel ve proses koşulları altında yapışmayı, gevşemeyi ve yapışmayı doğrulayın.
Astarsız bant, benzersiz yapısına alüminyum folyonun arka tarafına uygulanan özel bir ayırıcı kaplama yoluyla ulaşır. Bu kaplama, yapışkanın desteğe kalıcı olarak yapışmasını önleyerek bandın ayrı bir ayırma astarı olmadan temiz bir şekilde açılmasına olanak tanır. Bu yapının temel teknik özellikleri şunları içerir:
Buzdolabı montajı için astarsız yapı, ayırıcı malzeme kullanımını azaltabilir ve sürekli veya makine uygulamasını destekleyebilir. Gerçek fayda, bant yapısına ve hat ayarlarına bağlıdır.
| Performans Özelliği | Astarlı Bant | Astarsız Bant |
| Serbest bırakın / gevşetin | Serbest bırakma davranışı astar ve yapışkan yapıya bağlıdır. | Destek ayırıcı/yapışmaz katman ve yapışkan sistem tarafından kontrol edilir. |
| Serbest bırakma malzemesi atığı | Uygulama sonrasında ayrı bir astar atık akışı oluşturur. | Ayrı bir yayın kağıdı/film akışı oluşturmaz. |
| Uygulama adımları | Astarın çıkarılması/taşınması dahildir. | Ayrı bir astar çıkarma adımı yoktur. |
| Makine kullanımı | Ekipmana bağlı olarak astarın elleçlenmesi gerekebilir. | İlgili Shixin kaliteleri makine ve manuel kullanımı destekler. |
| Doğrulanması gereken temel risk | Astar kullanımı, kirlenme ve proses uyumu. | Çözme kuvveti, yapışkan aktarımı, mevsimsel stabilite ve PU köpük uyumluluğu. |
Buzdolabı soğutma borusu bandı için en kritik ancak sıklıkla göz ardı edilen gereksinimlerden biri, nem buharı bariyeri görevi görme yeteneğidir. Boru ile kabin yüzeyi arasına nüfuz eden yoğuşma aşağıdakilere yol açabilir:
Nem-buhar iletimi resmi bir gereklilikse, ürüne özel bir test raporu ve müşterinin kabul kriterini kullanın. Shixin'in mevcut dahili ürün bilgileri, tüm astarsız kondenser tüp bantları için tek bir evrensel MVTR değerini desteklememektedir.
Buzdolabı soğutma borusu sabitlemesi için astarsız folyo bandı değerlendirirken, aşağıdaki tablo performans parametreleri ve kabul edilebilir minimum değerlere ilişkin kapsamlı bir kontrol listesi sağlar. Bu kıyaslamalar yüksek hacimli cihaz imalatına yönelik endüstri uygulamalarına dayanmaktadır:
| Doğrulama Öğesi | Neden Önemlidir? | Önerilen Kontrol | Kanıt Kaynağı |
| Gevşetme kuvveti / serbest bırakma stabilitesi | Çok yüksek veya çok düşük geri sarma, manuel veya otomatik uygulamayı etkileyebilir. | Deneme, beklenen mevsimsel/hat sıcaklıklarında devam ediyor. | Uygulama denemesi/üretim kaydı |
| Gerçek kondenser borusu/kabin yüzeylerine yapışma | Yüzey kalitesi, yağ ve yapışkan kimyası yapışmayı etkiler. | Temizleme işleminden sonra üretim yüzeylerinin soyulma/yapıştırma kontrolü. | TDS örnek doğrulaması |
| PU köpük uyumluluğu | Ayırma katmanı, buzdolabı yapımında PU köpük ile etkileşimi etkileyebilir. | Gerçek kabin prosesinde köpük denemesi. | Kaydedilmiş Shixin kondansatör tüpü kutusu müşteri denemesi |
| Mevsimsel istikrar | Kauçuk yapıştırıcı tack and unwind can change with temperature. | Kış/yaz veya kontrollü sıcaklıkta çözülme ve yapışmayı karşılaştırın. | Kaydedilmiş Shixin kondansatör tüpü kasası |
| Makine uyumluluğu | İlerleme, kesme ve gerginlik ayarları ekipmana göre değişir. | Hedef hat hızında çalıştırın ve sıkışmaları, kırılmaları ve yerleşimi izleyin. | Üretim hattı doğrulaması |
Deneyimli satın alma ve mühendislik profesyonelleri, bant seçiminin tek bir "en önemli" parametreye indirgenemeyeceğinin bilincindedir. Teybin gerçek hizmetteki performansı, tüm bu parametrelerin nasıl etkileşime girdiğine bağlıdır:
Bu nedenle uygulamaya özel sıkı testlerin yapılması önemlidir. Buzdolabı soğutma borusu sabitlemesi için ideal bant, en yüksek spesifikasyona sahip olan değil, en iyi sonucu veren banttır. denge Spesifik üretim ortamınız için termal iletkenlik, düşük sıcaklıkta yapışma, titreşim direnci, nem bariyeri performansı ve uygulama verimliliği.
Yukarıda özetlenen teknik özellikler, buzdolabı soğutma borusunun sabitlenmesi için astarsız folyo bant adaylarının değerlendirilmesine yönelik bir çerçeve sağlar. Bir sonraki bölümde, uygulama yöntemlerinin ve üretim hattı entegrasyonunun pratik yönlerini inceliyoruz; bu teknik parametreleri montaj hattınızdaki gerçek dünya performansına dönüştürüyoruz.
Doğru astarsız folyo bandı seçmek denklemin yalnızca yarısıdır. Bandın uygulanma şekli (ister operatörler tarafından manuel olarak, ister dağıtım ekipmanı tarafından otomatik olarak) hem boru sabitleme kalitesi hem de montaj sürecinin genel verimliliği üzerinde derin bir etkiye sahiptir. Bu bölüm, buzdolabı imalatında bant uygulamasının pratik yönlerini inceleyerek yöntemler, ekipman, kalite kontrol ve yaygın arıza modları hakkında rehberlik sağlar.
Buzdolabı üretim hatları, otomasyon seviyeleri açısından, küçük tesislerdeki manuel montaj operasyonlarından, büyük ölçekli üretim tesislerindeki yüksek otomasyonlu, yüksek hızlı hatlara kadar geniş bir çeşitlilik gösterir. Bant uygulama yöntemi üretim ortamına, operatörün beceri düzeyine ve istenen üretime uygun olmalıdır.
Pek çok buzdolabı imalat tesisinde, özellikle de daha düşük üretim hacimlerine veya karmaşık ürün konfigürasyonlarına sahip olanlarda, bant, eğitimli operatörler tarafından manuel olarak uygulanır. Manuel uygulama, otomatik sistemlerin hızından yoksun olsa da boru yönlendirme ve kabin geometrisindeki değişikliklere esneklik ve uyum sağlar.
Dayanıklı bir bağ elde etmede en önemli faktör uygun yüzey hazırlığıdır. Tedarikçilerden alınan bakır ve alüminyum borular genellikle yapışmayı tehlikeye atabilecek yüzey kirliliğine sahiptir:
Çoğu üretim ortamında önerilen temizleme yöntemi, temiz, kuru bir bezle veya metal yüzeyler için özel olarak tasarlanmış solvent içermeyen yağ giderme mendiliyle basit bir silme işlemidir. Çok kirli borular için, izopropil alkol veya yumuşak bir metal temizleyici ile kısa bir süre silinebilir, ardından bant uygulamasından önce iyice kurutulabilir. Yapışkanın yumuşamasını önlemek için bant uygulamasından önce solventlerin tamamen buharlaştırılması gerektiğini unutmayın.
Yüksek performanslı bir bantla bile uygulama tekniği nihai bağ kalitesini önemli ölçüde etkiler. Aşağıdaki en iyi uygulamalar standart çalışma prosedürü olmalıdır:
| Başvuru Adımı | Önerilen Uygulama | Neden Önemlidir? |
| Konumlandırma | Bandı borunun üzerine dik olarak hizalayın ve her iki tarafta eşit örtüşme sağlayın. | Yanlış hizalama temas alanını azaltır ve kenarların kalkmasına yol açabilecek gerilim yoğunlaşmaları oluşturur. |
| İlk İletişim | Basınç uygulamadan önce boru yüzeyine hafifçe temas edin. Bu, yapıştırıcının yüzeyi ıslatmasını sağlar. | İlk temasın aceleye getirilmesi hava kabarcıklarını hapsedebilir ve etkili bağ alanını azaltabilir. |
| Basınç Uygulaması | Bir rulo veya çekçek kullanarak bandın tüm uzunluğu boyunca sıkı ve eşit bir baskı uygulayın. | Basınç, yapıştırıcıyı yüzeydeki mikro gözeneklere zorlayarak temas alanını ve bağ mukavemetini maksimuma çıkarır. |
| Kenar Sızdırmazlığı | Bandın kenarlarına özellikle dikkat ederek sıkıca bastırıldığından emin olun. | Kenarlar, nem girişi ve soyulmanın başlaması açısından en hassas noktadır. |
| Örtüşme Yönetimi | Üst üste binmenin gerekli olduğu durumlarda minimum 10–15 mm'lik bir üst üste binme sağlayın. | Yeterli örtüşme, sürekli bir nem bariyeri oluşturur ve stresi daha geniş bir alana dağıtır. |
Deneyimli operatörler bile ayrıntılara gösterilen dikkatin gözden kaçması durumunda kusurlara neden olabilir. Aşağıdaki tablo en yaygın kusurları, bunların temel nedenlerini ve pratik çözümlerini tanımlamaktadır:
| Kusur | Kök Neden | Çözüm |
| Kırışıklıklar veya Kabarcıklar | Uygulama sırasında eşit olmayan gerginlik; yetersiz basınç | Sıkı baskı uygulayan bir rulo kullanın; Havayı dışarı atmak için merkezden dışarıya doğru uygulayın |
| Kenar Kaldırma | Kenarlarda yetersiz basınç; boru yüzeyinde kirlenme | Yüzeyleri iyice temizleyin; parmağınızla veya küçük ruloyla kenarlara ekstra baskı uygulayın |
| Yetersiz Yapışma | Yüzey kirliliği; uygulama sıcaklığı çok düşük | Yüzeylerin temiz ve kuru olduğundan emin olun; uygulama sıcaklığını 15°C'nin üzerinde tutun |
| Bant Yanlış Hizalaması | Zayıf görsel rehberlik; operatör yorgunluğu | Açık hizalama işaretleri sağlayın; Yorgunluğu azaltmak için operatörleri döndürün |
| Yapışkan Sızıntısı | Aşırı basınç; uygulama sıcaklığı çok yüksek | Orta derecede ve eşit basınç kullanın; doğrudan güneş ışığında veya ısı kaynaklarının yakınında uygulamadan kaçının |
Yüksek hacimli buzdolabı imalatında, otomatik bant dağıtım sistemleri tutarlı kalite elde etmek, işçilik maliyetlerini azaltmak ve üretim hattı hızını korumak için gereklidir. Astarsız bant, doğası gereği astar bazlı banttan otomasyona daha uygundur, çünkü astar çıkarma mekanizmalarına olan ihtiyacı ortadan kaldırır; bakım ve sorun giderme için bir mekanik alt sistem daha azdır.
Buzdolabı soğutma borusunun sabitlenmesi için tipik bir otomatik bant dağıtım sistemi aşağıdaki bileşenlerden oluşur:
Aşağıdaki tablo, buzdolabı soğutma borusu bandı için manüel ve otomatik uygulamanın performans özelliklerini karşılaştırmaktadır:
| Parametre | Manuel Uygulama | Otomatik / Makine Uygulaması | Değerlendirme Notu |
| Esneklik | Operatörler yönlendirme ve geometri değişikliklerine uyum sağlayabilir. | Ekipman kurulumu ve program/mekanik ayar gerektirir. | Ürün karışımına ve üretim düzenine göre seçim yapın. |
| Basınç / yerleştirme | Operatöre bağımlı. | Düzgün kurulduğunda uygulama başlığı tarafından kontrol edilebilir. | Yalnızca ekipman hızını değil, gerçek bağ kalitesini de doğrulayın. |
| Malzeme taşıma | Operatör kesme ve yerleştirme işlemlerini gerçekleştirir. | İlerleme, gerginlik ve kesme ekipmana bağlıdır. | İlgili Shixin astarsız kaliteleri makine kullanımını destekler ancak ayarların nitelikli olması gerekir. |
| Serbest bırakma malzemesi kullanımı | Astarlı bant, manüel veya yardımlı astar toplamayı gerektirir. | Astarsız bant, ayrı astar işleme adımını ortadan kaldırır. | Atık işleme ve iş istasyonu tasarımını değerlendirin. |
| Performans metriği | Gerçek çevrim süresini, kusurları ve malzeme kullanımını ölçün. | Gerçek döngü süresini, kesinti süresini, kesintileri/sıkışmaları ve reddedilenleri ölçün. | Hat verisi olmadan sabit 3-4× hız çarpanı kullanmayın. |
Otomatik dağıtım sistemleri sürekli ve kesintisiz çalışma için tasarlanmıştır. Astar bazlı bant, astarsız bandın düzgün bir şekilde çözdüğü çeşitli zorlukları beraberinde getirir:
Bu avantajlar doğrudan daha yüksek makine çalışma süresi, daha az bakım ve otomatik dağıtım ekipmanı için daha düşük toplam sahip olma maliyeti anlamına gelir.
Manüel veya astar bazlı bant uygulamasından astarsız otomatik dağıtıma geçiş dikkatli bir planlama gerektirir. Aşağıdaki yol haritası yapılandırılmış bir yaklaşım sunmaktadır:
| Aşama | Faaliyetler | Beklenen Sonuçlar |
| Fizibilite Değerlendirmesi | Mevcut uygulama yöntemini, hat hızını, boru geometrisini ve operatör geri bildirimini değerlendirin. | Otomasyon gerekliliklerini tanımlayın; Potansiyel tasarrufları ölçün. |
| Kaset Kalifikasyonu | Astarsız bant örnekleri alın; Simüle edilmiş hat koşulları altında gerçek üretim boruları üzerinde test yapın. | -10°C'de yapışkan performansını doğrulayın; gevşeme özelliklerini doğrulayın. |
| Ekipman Özellikleri | Uygun gerilim kontrolü, kesme mekanizması ve basınç sistemine sahip otomatik dağıtıcıyı belirtin veya kaynak sağlayın. | Bant özellikleri ve hat hızıyla eşleşen ekipman seçildi. |
| Hat Entegrasyonu | Ekipmanı kurun; mevcut konveyör veya robotik konumlandırma sistemleriyle entegre olur. | Otomatik istasyon çalışır durumda; üretim hattı kontrolleriyle arayüz oluşturur. |
| Operatör Eğitimi | Operatörleri ve bakım personelini ekipmanın kurulumu, çalıştırılması ve sorun giderme konusunda eğitin. | Otomatik sistemin çalıştırılması ve bakımı konusunda kendine güvenen personel. |
| Üretim Artışı | Hat hızını ve hacmini kademeli olarak artırın; kalite ölçümlerini izleyin (kabuk yapışması, hizalama, atık). | Hedef hat hızına ulaşıldı; Manuel uygulamayla tutarlı veya daha iyi kalite. |
| Sürekli İyileştirme | Malzeme kullanımı, aksama süresi ve reddetme oranlarına ilişkin verileri toplayın; Daha fazla optimizasyon fırsatlarını belirleyin. | Devam eden verimlilik iyileştirmeleri; belgelenmiş yatırım getirisi elde edildi. |
Bant uygulandığında kalite kontrol bitmez. Sağlam bir kalite yönetim sistemi, sapmaları uygun olmayan ürünlerle sonuçlanmadan önce tespit etmek ve düzeltmek için süreç içi doğrulamayı ve sürekli izlemeyi içerir.
Yüksek hacimli hatlar için SPC, uygulama tutarlılığının izlenmesi ve iyileştirilmesi için güçlü bir çerçeve sağlar. İzlenecek temel metrikler şunları içerir:
Üretim yöneticileri, bu ölçümleri izleyerek ve kontrol limitleri belirleyerek eğilimleri erken tespit edebilir ve kalite sorunları artmadan önce düzeltici eylemlerde bulunabilir. Örneğin, döngü süresindeki kademeli bir artış, çözme geriliminin sürüklendiğini ve gerilim kontrol sisteminde ayarlama yapılmasını gerektirdiğini gösterebilir.
Uygulamanın manuel veya otomatik olmasına bakılmaksızın, tutarlı kaliteye ulaşmak için operatör eğitimi şarttır. Eğitim programlarında aşağıdaki konulara yer verilmelidir:
Operatör eğitimine yapılan yatırım, daha düşük kusur oranları, daha düşük malzeme israfı ve daha yüksek üretim verimi ile ölçülebilir getiriler sağlar. Dünyadaki en iyi bant, yanlış uygulandığında güvenilir performans göstermez.
Astarsız folyo bandın teknik özelliklerini üretim hattında güvenilir performansa dönüştürmek için uygulama sürecini anlamak önemlidir. İster manuel ister otomatik olarak uygulansın, başarının anahtarı uygun yüzey hazırlığında, tutarlı teknikte ve sağlam kalite kontrolünde yatmaktadır. Bir sonraki bölümde, buzdolabı soğutma borusunun sabitlenmesi için eksiksiz bir çözüm sunarak bu uygulama gereksinimlerini destekleyen üretim kapasitesini ve ürün ekosistemini tanıtıyoruz.
Soğutma borusunun sabitlenmesi için astarsız folyo bant, buzdolabı imalatında kritik bir bileşen olmasına rağmen, tüm cihaz montaj sürecini destekleyen daha geniş bir yapışkan ekosistemin yalnızca bir öğesini temsil eder. Bir buzdolabının bileşenlerden son ürüne kadar ulaşması için ısı yalıtımı ve titreşim sönümlemeden elektrik yalıtımı ve yüzey korumasına kadar çok çeşitli yapışkan malzemeler gerekir. Bu farklı malzeme aileleri için birden fazla tedarikçiyi yönetmek, tedarik karmaşıklığı, kalite tutarsızlığı ve malzeme arayüzlerinde uyumluluk riskleri yaratır. Bu bölümde, birleşik bir ürün ekosistemi, dikey olarak entegre operasyonlar ve onlarca yıllık endüstri deneyimi aracılığıyla bu zorlukların üstesinden gelen bir üretim ortağı tanıtılmaktadır.
2005 yılında kuruldu yolculuğumuz, yapışkan bant endüstrisindeki yirmi yılı aşkın süredir devam eden özel büyümeyi kapsıyor. Küçük ölçekli bir üretici olarak başlayan şey, zamanla büyük bir üretime dönüştü. yüksek teknoloji kuruluşu araştırma ve geliştirmeyi, üretimi ve küresel satışları tamamen entegre eden bir dönüşüm; sürekli iyileştirme ve müşteri odaklı yeniliğe olan bağlılığımızı yansıtan bir dönüşüm.
Üretim kampüsümüz neredeyse 12.000 metrekare alüminyum folyo kaplama, laminasyon, hassas dilimleme ve özel dönüştürme için birden fazla özel üretim hattını barındıran fabrika alanı. Bu ölçek her ikisiyle de çalışmamızı sağlar çeviklik — özel siparişlere kısa teslim süreleriyle yanıt vermek — ve istikrar — Talebin en yoğun olduğu sezonlarda bile tutarlı üretimin sürdürülmesi.
Kendini adamış bir ekiple 100 çalışan Mühendisler, kalite kontrol uzmanları ve üretim teknisyenleri dahil olmak üzere, hammadde alımından bitmiş ürün sevkiyatına kadar üretim sürecinin her aşamasında tam kontrol sahibi olmamızı sağlayan dikey olarak entegre bir operasyon sürdürüyoruz. Bu entegrasyon, kalitenin sonunda denetlenmek yerine her ruloya dahil edilmesini sağlar.
Birçok cihaz üreticisi, biri folyo bantlar, diğeri köpükler, üçüncüsü film bantlar için olmak üzere farklı yapışkan malzeme aileleri için birden fazla tedarikçiyi yönetme zorluğuyla karşı karşıyadır. Bu parçalanma, artan tedarik giderlerine, tutarsız kaliteye ve malzemeler arasındaki arayüzlerde uyumluluk sorunlarına yol açmaktadır. Birleşik ürün ekosistemimiz, tek bir çatı altında eksiksiz bir yapıştırıcı çözümleri yelpazesi sunarak bu zorlukların üstesinden gelir:
| Ürün Ailesi | Temel Teklifler | Soğutmada Temel Uygulamalar |
| Alüminyum Folyo Bantlar | Astarsız / Astarlı / Lamine (astarsız) / Fiberglas Takviyeli / FSK Takviyeli / SS Takviyeli / Otomotiv Yüksek Sıcaklık / Isı Yalıtımı | Soğutma borusu sabitlemesi; kanal sızdırmazlığı; yalıtım ankrajı; buhar bariyeri; EMI koruma |
| PU / PE / NBR Köpük Çözümleri | Çeşitli yoğunluk ve kalınlıklarda kapalı hücreli ve açık hücreli köpükler; tek veya çift taraflı yapışkan | Kompresör ve kabin arasındaki titreşim sönümleme; kapı contaları için contalar; ısı yalıtımı; akustik emilim |
| Film Bantları Çözümleri | PET (polyester), poliimid ve PVC film bantları; akrilik veya silikon yapıştırıcılar | Kablo demetleri için elektrik yalıtımı; kabin köpüğü sırasında yüksek sıcaklıkta maskeleme; montaj sırasında yüzey koruması |
Yapışkan malzeme tedarikinin tek ve yetenekli bir tedarikçiyle birleştirilmesi, tedarik, mühendislik ve üretim aşamalarında somut faydalar sağlar:
| Fayda Alanı | Nasıl Başarılır? | Ölçülebilir Sonuç |
| Satıcı Konsolidasyonu | Folyo bantlar, köpükler ve film bantlar için tek temas noktası | Azaltılmış satın alma giderleri; daha az tedarikçi denetimi; basitleştirilmiş yeterlilik süreçleri |
| Malzeme Uyumluluğu | Malzeme kombinasyonları yapıştırıcı kimyasına, alt katmana ve uygulama koşullarına göre değerlendirilir | Malzemeler uygun şekilde değerlendirildiğinde arayüz uyumluluğu riskinin azaltılmasına yardımcı olur |
| Lojistik Verimliliği | Tek bir gönderide birden fazla malzeme türü birleştirildi | Azaltılmış navlun maliyetleri; daha düşük idari iş yükü; konsolide envanter yönetimi |
| Teknik Tutarlılık | Tüm ürün ailelerinde birleşik kalite sistemi ve test protokolleri | Tüm yapışkan malzemelerde tutarlı kalite; basitleştirilmiş sorun giderme |
Cihaz endüstrisinde mevzuata uygunluk isteğe bağlı değildir; iş yapmanın bir ön koşuludur. Operasyonlarımız ve ürünlerimiz, müşterilerimize hem kalite hem de mevzuata uygunluk konusunda güven sağlayan uluslararası kabul görmüş standartlara göre sertifikalandırılmıştır:
| Sertifikasyon | Kapsam | İşletmeniz İçin Değer |
| ISO 9001 | Kalite Yönetim Sistemi — üretim, denetim ve sürekli iyileştirme için belgelenmiş süreçler | Toplu izlenebilirlik; belgelenmiş düzeltici eylemler; daha az kaliteli sürpriz |
| ISO 14001 | Çevre Yönetim Sistemi — atık azaltma, sorumlu kimyasal kullanımı, çevresel ayak izinin en aza indirilmesi | Kurumsal sürdürülebilirlik hedeflerinizi destekler; düzenleme riskini azaltır |
| SGS Sertifikası | Ürün performansı ve güvenliğinin üçüncü taraf doğrulaması | Talep edilen özelliklerin bağımsız olarak doğrulanması; kendi testinize olan ihtiyacı azaltır |
| RoHS Uyumluluğu | Tehlikeli Maddelerin Kısıtlanması Direktifi (AB 2011/65/AB) — kurşun, cıva, kadmiyum, altı değerlikli krom, PBB'ler, PBDE'ler içermez | AB'ye ve diğer düzenlenmiş pazarlara ihracat için gereklidir; cihaz endüstrisinin gereksinimlerini karşılar |
| REACH Uyumluluğu | Kimyasalların Kaydı, Değerlendirilmesi, İzni ve Kısıtlanması (EC 1907/2006) — tam madde kaydı ve SVHC açıklaması | Kimyasal içerik konusunda şeffaflık; bitmiş ürünleriniz için uyumluluk yükünü azaltır |
Bu sizin için neden önemli: Bu sertifikalar duvardaki rozetler değildir; daha az kalite sürprizi, bitmiş ürünleriniz için daha sorunsuz düzenleyici onaylar ve kendi müşterileriniz tedarik zinciri dokümantasyonu talep ettiğinde denetim yorgunluğunun azalması anlamına gelen operasyonel bir disiplini temsil ederler.
Kalite güvence çerçevemiz üç düzeyde çalışır ve her bant rulosunun, yalnızca ilk sevkiyatta değil, her yıl, her sevkiyatta üzerinde anlaşılan spesifikasyonları karşılamasını sağlar:
Her hammadde partisi (alüminyum folyo, yapışkan polimer, ayırma astarı ve ince kumaş takviyesi) üretime sunulmadan önce gelen spesifikasyonlara göre test edilir. Anahtar testler şunları içerir:
Üretim sırasında gerçek zamanlı izleme, bandın her metresinin spesifikasyonları karşılamasını sağlar:
Tamamlanan her rulodan numune alınır ve tüm spesifikasyonlara uygunluk açısından test edilir:
Bir yüksek teknoloji kuruluşu olarak, müşterilerimizin sadece bugün değil yarın da karşılaşacağı zorluklara odaklanan aktif bir Ar-Ge programı sürdürüyoruz. Mevcut araştırma önceliklerimiz şunları içermektedir:
| Araştırma Alanı | Amaç | Müşterilere Beklenen Fayda |
| Yapıştırıcı Formülasyon Optimizasyonu | Solventsiz ve su bazlı akrilik sistemlerin geliştirilmesi | Azaltılmış VOC emisyonları; işçi güvenliğinin iyileştirilmesi; sıkılaştırıcı çevre düzenlemelerine uyum |
| Güçlendirme Mimarisi | Yeni ince kumaş örgüleri ve elyaf kombinasyonlarını keşfetmek | Daha düşük temel ağırlıklarda daha yüksek çekme mukavemeti; daha uygun maliyetli güçlendirilmiş bantlar |
| Yüzey Mühendisliği | Yapışkan sabitlemeyi ve korozyon direncini artıran alüminyum yüzey işlemleri | Geliştirilmiş uzun vadeli dayanıklılık; yüksek nemli ortamlarda daha iyi performans |
| Sürdürülebilirlik Girişimleri | Geri dönüştürülmüş alüminyum içeriğinin ve biyo bazlı yapıştırıcı ham maddelerinin değerlendirilmesi | Kurumsal sürdürülebilirlik hedeflerinizi destekleyen daha yeşil ürünler |
| Soğuk Sıcaklıkta Yapışma | Düşük sıcaklık performansını -20°C'nin üzerine çıkarma | Derin dondurucu ve nakliye soğutması için daha geniş uygulama aralığı |
Ar-Ge ekibimiz, özel projelerde doğrudan müşterinin mühendislik departmanlarıyla işbirliği yaparak, uygulamaya özel gereksinimleri karşılayan özel çözümler sunar; bu ister benzersiz bir genişlik, özel bir yapışkan deseni veya otomatik dağıtım ekipmanı için özel bir ayırma astarı anlamına gelebilir.
Tedarik profesyonelleri için en sık bahsedilen zorluklardan biri, maliyet azaltma ile kalitenin korunmasını dengelemektir. Üretim modelimiz bunu aşağıdakilerin bir kombinasyonu yoluyla ele almaktadır: ölçek ekonomileri ve bir yerelleştirilmiş, entegre tedarik zinciri gereksiz maliyet katmanlarını ortadan kaldırır.
Aşağıdaki örnekte Avrupalı tedarikçilerle genel bir karşılaştırma yerine Shixin'in kayıtlı buzdolabı kondenser borusu projesi kullanılmaktadır. Tedarik maliyetindeki %10-15'lik azalma, kaydedilen ürün/uygulama durumuna özeldir.
| Kaydedilen Vaka | Üretim Sorunu | Shixin Yanıtı ve Kaydedilen Sonuç |
| Buzdolabı kondansatör tüpü lamine astarsız folyo bant | Kauçuk yapışkanlı yapışma/açılma mevsim sıcaklığına göre değişir; PU köpük uyumluluğu da dikkat gerektiriyordu. | Shixin, farklı yapışkan sistemlerle uyumlu, yapışmayı önleyici/ayırıcı bir katman geliştirdi. Birçok buzdolabı üreticisi mevsimsel uygulama stabilitesini iyileştirdi; dahili vaka kaydı, bu özel çözüm için yaklaşık %10-15 daha düşük bant satın alma maliyeti bildirmektedir. |
Vaka notu: Belirli bir buzdolabı kondansatör borusu bant projesi için, ayırma katmanı ve yapışkan sistem optimizasyonundan sonra tedarik maliyetinde yaklaşık %10-15'lik bir azalma kaydedildi. Bu, evrensel bir tedarikçi-maliyet karşılaştırması veya diğer ürünler veya müşteriler için garantili bir tasarruf değildir.
Uzun vadeli ortaklıklarımız arasında ev aletleri ve elektronik sektörlerinde dünya çapında tanınan markalar yer almaktadır; bunlar, sıkı tedarikçi yeterlilik süreçleriyle dünya çapında tanınan kuruluşlardır:
Bu ortaklıklar hafife alınmıyor. Bu şirketlerin her biri, üretim açısından kritik malzemeleri bize emanet etmeden önce sıkı tedarikçi denetimleri, performans denemeleri ve sürekli kalite izleme gerçekleştirdi. Çoğu durumda on yılı aşkın süredir devam eden güvenleri, güvenilirliğimizin ve birleşik ürün ekosistemimizin etkinliğinin en güçlü kanıtıdır.
Eksiksiz bir yapıştırıcı ekosistemi, bir ürün koleksiyonundan daha fazlasıdır; üretim hedeflerinizi desteklemek için birlikte çalışan entegre bir malzeme sistemi, kalite sistemleri, teknik uzmanlık ve tedarik zinciri güvenilirliğidir. Soğutma borusu sabitlemesi için astarsız folyo bant, titreşim sönümleme için köpük çözümleri veya elektrik yalıtımı için film bantlara ihtiyacınız varsa, birleşik portföyümüz ve dikey olarak entegre üretim modelimiz, tüm yapışkan malzeme gereksinimleriniz için tek, güvenilir bir kaynak sağlar. Bir sonraki bölümde tedarik zinciri güvenilirliğimizin ve uzun vadeli ortaklık yaklaşımımızın ürünün ötesinde nasıl değer sağladığını inceliyoruz.
Cihaz imalat endüstrisinde güven, zaman içinde tutarlı performansla kazanılır. Dünyanın önde gelen buzdolabı ve ev aletleri üreticileri, tedarikçilerini yalnızca pazarlama iddialarına göre seçmiyor; potansiyel ortaklarını tesis denetimleri, ürün testleri ve sürekli kalite izleme dahil olmak üzere sıkı yeterlilik süreçlerine tabi tutuyorlar. Bu talepkar müşterilere hizmet verme konusundaki geçmiş performansımız ürünlerimizin, sistemlerimizin ve mükemmelliğe olan bağlılığımızın mümkün olan en güçlü şekilde doğrulanmasını sağlar.
Bu bölüm, cihaz üreticileri için en önemli olan performans kriterlerini incelemekte, güvenilirliğimizin kanıtlarını sunmakta ve maliyet rekabetçiliği ve kalite güvencesi yoluyla sunduğumuz değeri ölçmektedir.
Ev aletleri, tüketici elektroniği ve endüstriyel ekipman sektörlerini kapsayan seçkin bir küresel markalar grubunu uzun vadeli ortaklarımız arasında saymaktan gurur duyuyoruz. Sıkı tedarikçi kalifikasyon süreçleriyle dünya çapında tanınan bu kuruluşlar, bizi yapışkan bant ve köpük çözümleri için güvenilir bir kaynak olarak seçmişlerdir:
Bu ortaklıkların önemi marka isimlerinin ötesine uzanıyor. Bu şirketlerin her biri şunları korur:
Bu şirketlerle devam eden ortaklıklarımız (çoğu durumda on yılı aşkın süredir) onların beklentilerini sürekli olarak karşıladığımızı veya aştığımızı göstermektedir. Bu, herhangi bir tedarikçinin sunabileceği yeteneklerimizin en güvenilir doğrulamasıdır.
Kalite güvenin temelidir. Ürün performansımızı en sıkı endüstri standartlarına göre karşılaştırıyoruz ve her partinin aşağıdaki temel performans göstergelerini karşıladığından veya aştığından emin oluyoruz. Aşağıdaki tablo birinci sınıf bantlara yönelik tipik endüstri gerekliliklerini garanti edilen minimum performansımızla karşılaştırmaktadır:
| Parametre to Confirm | Sebep | Nasıl Doğrulanır? | Varsaymayın |
| Yapışma | Gerçek tüp/kabin yüzeyi ve temizleme koşuluyla eşleşmelidir. | Üretim substratları üzerinde TDS denemesi. | Tüm sınıflar için tek evrensel soyulma değeri. |
| Gevşemek / serbest bırakmak | Manuel ve makine uygulaması için kritiktir. | Beklenen sıcaklıklar ve hat ayarlarında deneme yapın. | Sabit bir iyileştirme yüzdesi. |
| Sıcaklık davranışı | Yapışkanın yapışması ve serbest bırakılması mevsimsel olarak değişebilir. | Soğuk/sıcak uygulama denemeleri veya müşteri tanımlı test. | Desteklenmeyen Tg veya düşük sıcaklıkta tutma sayıları. |
| Nem / köpük etkileşimi | Buzdolabı kabinindeki köpüklenme ve nem koşulları arayüzü etkileyebilir. | PU köpük uyumluluğu and finished-unit trial. | Ürün testi gerektirmeyen evrensel bir MVTR değeri. |
| Mekanik / titreşim davranışı | Bant yapısına ve son montaja bağlıdır. | Uygulamaya özel dayanıklılık veya müşteri testi. | Evrensel 10/20 milyon döngü kıyaslaması. |
Anahtar paket servisi: Performance should be evaluated against the agreed specification for the selected product and the applicable test records. Process control, inspection, and third-party documentation can be used as supporting evidence where available. For appliance manufacturers, this means consistent, predictable performance across every shipment.
Cihaz alımında maliyet, uygulama stabilitesi ve hat uyumluluğu ile birlikte değerlendirilmelidir. Shixin'in kayıtlı kondansatör tüpü projesinde yapışmayı önleyici katman ve yapışkan sistemi, mevsimsel uygulama sorunlarını ele alacak şekilde optimize edildi; dahili vaka kaydı, söz konusu özel çözüm için yaklaşık %10-15 daha düşük bant satın alma maliyeti bildirmektedir.
Aşağıdaki tablo, tasarrufların nasıl elde edildiği konusunda şeffaflık sağlayarak maliyet avantajını bileşenlere göre ayırmaktadır:
| Kaydedilen Vaka | Üretim Sorunu | Shixin Yanıtı ve Kaydedilen Sonuç |
| Buzdolabı kondansatör tüpü lamine astarsız folyo bant | Mevsimsel yapışma/açılma dengesizliği ve PU köpük arayüzü ile ilgili hususlar. | Shixin, farklı yapışkan sistemlerle uyumlu, yapışmayı önleyici/ayırıcı bir katman geliştirdi. Birçok buzdolabı üreticisi mevsimsel uygulama stabilitesini iyileştirdi; dahili vaka kaydı, bu özel çözüm için yaklaşık %10-15 daha düşük bant satın alma maliyeti bildirmektedir. |
Vaka notu: Belirli bir buzdolabı kondansatör borusu bant projesi için, ayırma katmanı ve yapışkan sistem optimizasyonundan sonra tedarik maliyetinde yaklaşık %10-15'lik bir azalma kaydedildi. Bu, evrensel bir tedarikçi-maliyet karşılaştırması veya diğer ürünler veya müşteriler için garantili bir tasarruf değildir.
Aşağıda kaydedilen vaka, bir buzdolabı kondansatör borusu uygulamasına odaklanmaktadır ve genel bir tasarruf modeli yerine projeye özel bir kanıt olarak okunmalıdır.
| Vaka Metriği | Önceki / Sayı | Shixin Gelişiminden Sonra | Kanıt |
| Mevsimsel uygulama stabilitesi | Sıcaklığa duyarlı kauçuk yapıştırıcı, soğuk dönemlerde düşük yapışmaya ve sıcak dönemlerde zor çözülmeye/kırılmaya neden olabilir. | Farklı yapıştırıcı sistemleriyle uyumlu olacak şekilde tasarlanmış ayırma katmanı, daha iyi formülasyon uyumu sağlar. | Dahili buzdolabı kondansatör tüpü kasası |
| Tedarik maliyeti | Kaydedilen vakada kauçuk yapıştırıcı çözümü daha yüksek maliyet taşıyordu. | Dahili kasa, bant satın alma maliyetinin yaklaşık %10-15 daha düşük olduğunu kaydeder. | Vakaya özel sonuç; tüm müşteriler için evrensel bir tasarruf değil |
| Üretim verimliliği | Mevsimsel bant sorunları uygulamayı aksatabilir. | Vaka kayıtları, mevsimsel değişimlerden kaynaklanan üretim sorunlarının iyileştirildiğini belirtiyor. | Niteliksel vaka sonucu; gerçek hat döngüsü iyileştirmesi her fabrikaya bağlıdır |
Kaydedilen vaka sonucu: Shixin'in buzdolabı kondansatör tüpleri için lamine astarsız alüminyum folyo bant projesinde, yapışmayı önleyici tabakanın ve yapışkan uyumluluğunun optimize edilmesi, mevsimsel uygulama sorunlarını giderdi. Dahili vaka kaydı, bant satın alma maliyetinin yaklaşık %10-15 daha düşük olduğunu bildirmektedir. Bu, evrensel bir tasarruf iddiası değil, duruma özel bir sonuçtur.
Her müşteri ilişkisini basit bir satın alma siparişi olarak değil, teknik bir ortaklık olarak görüyoruz. Destek modelimiz, ürün yaşam döngüsünün her aşamasında başarılı olmanıza yardımcı olmak için tasarlanmıştır:
| Destek Aşaması | Faaliyetler | Avantajlarınız |
| Satış Öncesi Uygulama Mühendisliği | Teknik ekibimiz, uygulama ortamını (sıcaklıklar, yüzey malzemeleri, uygulama yöntemleri, düzenleyici gereklilikler) anlamak için tasarım ve üretim mühendislerinizle birlikte çalışır. | Denemeden önce en uygun ürün sınıfı önerisi; azaltılmış deneme maliyetleri; hızlandırılmış yeterlilik |
| Özelleştirme Yetenekleri | Esnek dönüştürme: özel dilme (6 mm ila 1.200 mm), özel çekirdek boyutları, otomatik dağıtım için kütük ruloları, özel ayırıcı astar işlemleri | Bant, üretim ekipmanınızla tam olarak eşleşir; atıkların azaltılması; geliştirilmiş hat verimliliği |
| Yerinde Teknik Destek | Uygulama tekniklerini gözlemlemek, yapışma sorunlarını gidermek, süreç iyileştirmeleri önermek için saha ziyaretlerine hazır saha mühendisleri | Daha hızlı sorun çözümü; optimize edilmiş uygulama süreçleri; azaltılmış reddetme oranları |
| Duyarlı Sorun Çözümü | Bildirilen kalite endişeleri için ilgili üretim, denetim ve uygulama bilgilerini gözden geçirin; Onaylanan nedene dayalı olarak düzeltici eylemleri tanımlayın | Geçerli olduğu durumlarda belgelendirilmiş inceleme ve düzeltici eylem takibi |
İşlemsel ilişkiler rulo başına fiyata odaklanırken, biz değer yaratmaya inanıyoruz. işbirliği ve paylaşılan büyüme . En uzun müşteri ilişkilerimiz artık on beş yılı aştı; bu süre, sürekli iyileştirmeye, şeffaf iletişime ve karşılıklı başarıya olan bağlılığımızı yansıtıyor.
Yapışkan malzeme tedarikçiniz olarak bizi seçtiğinizde yalnızca bant veya köpük satın almıyorsunuz. Aşağıdaki özelliklere sahip bir üretim ortağı kazanıyorsunuz:
Tedarikçi değerlendirmesi için seçilen ürün özelliklerini, mevcut test verilerini, numuneleri ve uygulama sonuçlarını kendi proses koşullarınız altında incelemenizi öneririz. Bu, karşılaştırma için geniş pazarlama iddialarından daha pratik bir temel sağlar.
Cihaz imalat sanayinde üretim hatları planlanmamış aksama sürelerini kaldıramaz. Durdurulan her dakika, üretim kaybı, teslimatların gecikmesi ve maliyetlerin artması anlamına gelir. Tedarik zinciri güvenilirliği bu nedenle bir kolaylık değil, bir iş zorunluluğudur. Bu bölüm, cihaz üreticilerinin ihtiyaç duyduğu tedarik zinciri güvenliğini sağlamak için üretim yeteneklerimizin, kalite sistemlerimizin ve ortaklık felsefemizin birlikte nasıl çalıştığını inceliyor.
Ürünün kendisinin ötesinde, bugün ve gelecekte üretim hedeflerinizi desteklemek için tasarlanmış kapsamlı bir katma değerli hizmetler yelpazesi, tedarik zinciri esneklik seçenekleri ve işbirliğine dayalı katılım modelleri sunuyoruz.
Üretim altyapımız, küresel cihaz üretiminin yüksek hacimli taleplerini destekleyecek şekilde oluşturulmuştur. Temel kapasite ölçümleri şunları içerir:
Bu ölçek, müşterilerimize talebin en yoğun olduğu dönemlerde bile üretim gereksinimlerinin tutarlı bir şekilde karşılanabileceğine dair güven sağlar. Kapasite planlama sürecimiz, müşteri tahminlerinin düzenli olarak gözden geçirilmesini içerir ve bu, üretim programlarını proaktif olarak ayarlamamıza ve önemli müşteriler için tampon stok tutmamıza olanak tanır.
Dikey entegrasyon, üretim modelimizde önemli bir fark yaratan unsurdur. Kritik üretim adımları için alt yüklenicilere güvenen tedarikçilerin aksine, tüm üretim süreci üzerinde şirket içi kontrol sağlıyoruz:
| Süreç Aşaması | Yeteneğimiz | Size Faydası |
| Hammadde Kabulü ve Denetimi | Folyo kalınlığı, alaşım bileşimi, yapışkan polimer özellikleri ve astar silikonizasyonu için gelen malzeme testleri | Standartların altındaki malzemeler üretim başlamadan önce reddedilir; böylece başlangıçtan itibaren tutarlı kalite sağlanır |
| Yapışkan Kaplama | Gerçek zamanlı kaplama ağırlığı izleme özelliğine sahip kurum içi solvent bazlı ve su bazlı akrilik kaplama hatları | Hassas yapışkan kaplama ağırlık kontrolü; her ruloda ve her partide tutarlı performans |
| Laminasyon ve Güçlendirme | Folyonun kurum içinde ince kumaş, kraft veya film takviyelerine laminasyonu; hassas kıstırma basıncı kontrolü | Tutarlı takviye bağlama; katmanlar arasında delaminasyon riski yoktur |
| Hassas Dilme | 6 mm'den 1.200 mm genişliğe kadar çok bıçaklı dilme özelliği; sıkı tolerans kontrolü | Otomatik dağıtım ekipmanı için doğru genişlikler; azaltılmış kenar kirlenme riski |
| Kalite Testi ve Doğrulaması | Soyulma, çekme, kesme, termal ve nem testi kapasitesine sahip kurum içi laboratuvar | Hızlı kalite doğrulama; herhangi bir kalite sorunu için kısaltılmış yanıt süresi |
| Paketleme ve Lojistik | Özel etiketleme ile şirket içi ambalajlama; Verimli nakliye için stratejik liman yakınlığı | Özel etiketleme yeteneği; konsolide gönderiler; optimize edilmiş nakliye maliyetleri |
Anahtar paket servisi: Dikey entegrasyon, dış taşeronlara güvenildiğinde ortaya çıkan değişkenliği ve iletişim boşluklarını ortadan kaldırır. Her kritik süreç adımı doğrudan kontrolümüz altındadır ve ortaya çıkan sorunlara tutarlı kalite ve hızlı yanıt sağlar.
Standart bant genişlikleri ve uzunlukları her üretim hattına uymaz. Özel dönüştürme yeteneklerimiz, aldığınız bandın uygulama ekipmanınız ve süreç gereksinimlerinizle tam olarak eşleşmesini sağlar:
| Özelleştirme Seçeneği | Mevcut Özellikler | Tipik Uygulama |
| Genişlik | 1 mm'lik artışlarla 6 mm ila 1.200 mm | Bant genişliğini boru çapına veya otomatik dağıtıcı açıklığına uydurma |
| Uzunluk | 10 m ila 500 m (veya rulo çapı sınırlarına bağlı olarak daha uzun) | Rulo değiştirme sıklığının en aza indirilmesi; otomatik dağıtıcı kapasitesine uygun |
| Çekirdek Boyutu | 3 inç (76 mm), 6 inç (152 mm) veya metrik eşdeğerleri; özel çekirdek kimliği mevcut | Mevcut dağıtım ekipmanınız veya manuel aplikatörlerinizle uyumluluk |
| Ambalaj | Şrinkle sarılmış rulolar; karton ambalaj; paletli nakliye; özel etiketleme | Üretim alanınızda atık elleçleme işleminin azaltılması; distribütörler için marka tutarlılığı |
| Kalıp Kesim | Özel uygulama ihtiyaçları için özel şekiller ve boyutlar | Yalıtım pimi kapağı için önceden kesilmiş bant diskleri; lokalize sızdırmazlık için özel yamalar |
Fiziksel ürünün ötesinde, ortaklığımızın değerini artıran ve tedarik ve mühendislik ekiplerinizin üzerindeki idari yükü azaltan bir dizi destek hizmeti sunuyoruz:
Üretim programlarının öngörülemez olabileceğini biliyoruz. Tedarik zinciri modelimiz, yüksek hacimli üreticilerin ihtiyaç duyduğu esnekliği sağlayacak şekilde tasarlanmıştır:
| Esneklik Option | Ne anlama geliyor? | Size Faydasır Operation |
| Emniyet Stok Tutma | Acil siparişleri karşılayabilmek için en popüler bant türlerimizden oluşan güvenlik stoğu tutuyoruz | Talepteki beklenmedik ani artışlar veya üretim programı değişiklikleri, teslimat sürelerini uzatmadan karşılanabilir |
| Hızlandırılmış Üretim | Öngörülemeyen talep ortaya çıktığında acil siparişlere öncelik verebiliriz | Kısa sürede üretim değişikliklerine uyum sağlanır; üretim hatları çalışmaya devam ediyor |
| Tahmine Dayalı Planlama | Doğru talep tahminleri geliştirmek ve üretim programlarını uyumlu hale getirmek için satın alma ekibinizle birlikte çalışıyoruz. | Tutarlı teslim süreleri; tedarik kesintisi riskinin azalması; optimize edilmiş üretim verimliliği |
Rolümüzü yapıştırıcı ürünleri satıcısı olarak değil, teknik ortak Başarınıza yatırım yaptım. Bu taahhüt, her müşteri ilişkisine rehberlik eden beş temel prensipte kendini gösterir:
Dünya çapındaki endüstriler daha sürdürülebilir üretim uygulamalarına doğru ilerledikçe, operasyonlarımızın ve ürünlerimizin çevresel ayak izini azaltmaya kararlıyız. Sürdürülebilirlik girişimlerimiz şunları içerir:
| Girişim | Mevcut Durum | Gelecek Yönü |
| ISO 14001 Sertifikalı Çevre Yönetimi | Tamamen uygulandı ve onaylandı | Yıllık çevresel performans incelemeleri yoluyla sürekli iyileştirme |
| Solvent Azaltma Programları | Aktif olarak su bazlı yapıştırıcı sistemlerine geçiş | Azaltılmış VOC emisyonları; işçi güvenliğinin iyileştirilmesi; mevzuata uygunluk |
| Geri Dönüştürülebilir Ambalaj | Mümkün olan her yerde geri dönüştürülebilir malzemelerden yapılmış nakliye kartonları ve ana malzemeler | Kullanılmış çekirdeklerin ve ambalajların müşterilerin geri dönüşümünü teşvik etme |
| Hammadde Yönetimi | Sorumlu kaynak kullanımı uygulayan alüminyum tedarikçileriyle çalışmak | Folyo alt katmanlara geri dönüştürülmüş alüminyum içeriğinin dahil edilmesinin fizibilitesinin değerlendirilmesi |
| Ürün Dayanıklılığı | Daha uzun hizmet ömrüne sahip üretim bantları | Yaşam döngüsü boyunca değiştirme sıklığının ve buna bağlı malzeme tüketiminin azaltılması |
Sürdürülebilirliği bir pazarlama mesajı olarak değil, devam eden bir iyileştirme yolculuğu olarak görüyoruz. Uygulamalarınızın gerektirdiği performans standartlarını korurken çevresel etkiyi toplu olarak nasıl azaltabileceğimiz konusunda müşterilerimizle diyaloğu memnuniyetle karşılıyoruz.
Başarılı ortaklıklar karşılıklı saygı ve ortak çaba üzerine kuruludur. En verimli işbirliğini sağlamak için müşterilerimizden şunları istiyoruz:
Kısa vadeli işlemler aramıyoruz. Kaliteye, güvenilirliğe ve yeniliğe bizim kadar değer veren ortaklarla uzun vadeli ilişkiler arıyoruz. İster küresel bir cihaz üreticisi, ister özel bir dönüştürücü, ister yeni termal yönetim çözümleri araştıran bir mühendislik firması olun, sizi gerçek ortaklığın yarattığı farkı deneyimlemeye davet ediyoruz. İhtiyaçlarınız ve istekleriniz hakkında bir görüşme başlatmak için bizimle iletişime geçin ve birlikte ortak bir gelecek inşa etmemize izin verin.
Şirketimiz 20 yılı aşkın bir süredir teyp üretim endüstrisinde yer alıyor ve çeşitlilere odaklanıyor Alüminyum folyo bantları, köpük bantlar, buzdolabı bantları vb. Türleri
Telefon: +86-159-5136-0053
+86-136-6515-8108
Whatsapp +86-159-5136-0053
E -posta [email protected]
[email protected]
Adres: 1 No., Yedong Yolu, Yingbin Bulvarı'nın Batı, Ekonomik Kalkınma Bölgesi, Suqian City, Jiangsu Eyaleti, Çin
Miya Miao
E -posta: [email protected]
Mobil/WhatsApp: 0086 19033791110
Copyright © Jiangsu Shixin Yapışkan Teyp Ürünleri Co., Ltd. All Rights Reserved. Özel ODM buzdolabı folyo yapıştırıcı bant üreticileri